Procesos de soldadura MAHE
Explicación de MIG/MAG pulsado, doble pulsado y TIG: principios de funcionamiento, aplicaciones y ajustes que marcan la diferencia.
MIG/MAG
MIG/MAG pulsado
La corriente de base y los pulsos de corriente controlan la transferencia del hilo que se funde.
Principio y aplicación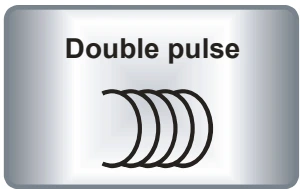
Doble pulsado
Sobre el pulsado MIG/MAG se superpone una variación de potencia más lenta.
Principio y aplicación
HyperSpeedPuls
Función de pulsado de la gama HyperMIG para la tarea de producción concreta.
Principio y aplicación
HyperForce
Arco MIG/MAG concentrado para tareas que requieren mayor penetración.
Principio y aplicaciónHyperCold
Curva MAHE para piezas sensibles al calor y capacidad de salvar separaciones.
Principio y aplicación
HyperUP
Alternancia de fases calientes y frías para cordones verticales ascendentes.
Principio y aplicación
TIG
TIG pulsado LF
Los cambios lentos de corriente permiten distinguir claramente las fases de fusión y enfriamiento.
Principio y aplicación
TIG pulsado HF
Los pulsos rápidos de corriente influyen en la concentración y estabilidad del arco.
Principio y aplicación
HyperArcActive
Función de control MAHE para compensar las variaciones de longitud del arco.
Principio y aplicación
TIG AC/DC
Corriente continua para muchos aceros; corriente alterna para las aplicaciones habituales con aluminio.
Principio y aplicación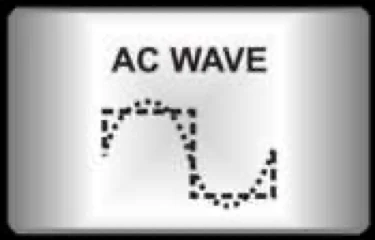
AC Wave
Las ondas senoidal, trapezoidal y cuadrada modifican el comportamiento del arco AC.
Principio y aplicación
Mix TIG
Alternancia automática entre periodos AC y DC durante la soldadura TIG.
Principio y aplicación
HyperSpot y ActiveSpot
Las funciones de puntos y punteado facilitan soldaduras cortas repetitivas.
Principio y aplicaciónFunciones de apoyo del equipo
ActiveBoost
Función de apoyo del equipo, no un proceso de pulsado o soldadura independiente.
Principio y aplicaciónDel nombre del proceso a la tarea de soldadura adecuada
MIG/MAG utiliza un electrodo consumible de hilo; TIG emplea un electrodo de tungsteno no consumible. Las explicaciones siguientes muestran qué parámetro modifica un programa, dónde se utiliza y qué importa al ajustarlo. Pulsado, doble pulsado, frecuencia AC y encendido HF tienen funciones distintas.
La versión concreta importa: la gama, el panel, el software y la curva activada determinan las funciones disponibles. Los equipos enlazados sirven para comparar; no todas las versiones incluyen todas las funciones explicadas aquí.
Comparación de modos de pulsado
En pantallas pequeñas, desplace la tabla horizontalmente.
| Función | ¿Qué cambia? | ¿En qué influye? |
|---|---|---|
| MIG/MAG pulsado | Breves picos de corriente sobre una corriente de base | Transferencia controlada de gotas desde el hilo |
| Doble pulsado | Ritmo de potencia más lento añadido al pulsado MIG | Movimiento del baño y patrón regular de escamas del cordón |
| TIG pulsado LF | Alternancia claramente perceptible de corriente de pico y de base | Control manual del baño y ritmo de aportación |
| TIG pulsado HF | Cambios rápidos de corriente durante la soldadura | Concentración del arco y comportamiento del baño |
| Frecuencia AC / balance | Ciclos de polaridad / proporción de tiempo con electrodo positivo y negativo | Carácter del arco AC / limpieza y carga del electrodo |
| Encendido HF | Encendido del arco sin contacto | Inicio del arco, no secuencia de pulsado durante la soldadura |
MIG/MAG · hilo, transferencia de metal y control del baño
MIG utiliza gas de protección inerte y MAG, gas activo. Un hilo alimentado continuamente se funde en el arco. El gas, el diámetro de hilo y la curva de material se seleccionan conjuntamente. Los programas se diferencian en cómo controlan la transferencia de metal, la presión del arco o la alternancia de fases de potencia.
MIS · arco estándar controlado
Arco MIG/MAG con pocas proyecciones para el trabajo diario en taller.
Principio y efecto
MAHE utiliza MIS para designar Multi-Induction System. El control influye en el comportamiento del arco y la transferencia de metal para reducir las proyecciones y la limpieza posterior. MIS es una curva MIG/MAG; no es un proceso TIG ni implica automáticamente un programa de pulsado.
Aplicación habitual
Fabricación general, reparaciones y trabajos en obra que requieren un arco manejable y poco acabado posterior. La curva adecuada depende del hilo, el gas y el material.
Qué importa al ajustar
Ajuste la alimentación de hilo, la longitud de arco y la dinámica sobre una probeta. Siguen siendo esenciales las superficies de contacto limpias, la alimentación uniforme del hilo y una cobertura de gas adecuada; ni siquiera un arco controlado está libre de proyecciones en todas las condiciones.
Equipos para comparar
MIG/MAG pulsado · transferencia de gotas controlada
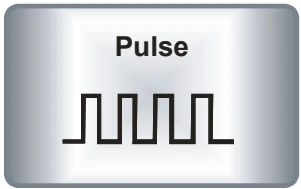
La corriente de base y los pulsos de corriente controlan la transferencia del hilo que se funde.
Principio y efecto
La corriente de base mantiene el arco, mientras que los breves picos de corriente facilitan el desprendimiento de la gota. Un ajuste adecuado permite una transferencia regular con pocos cortocircuitos. La fuente de corriente coordina la forma del pulso y la alimentación de hilo mediante la curva sinérgica seleccionada.
Aplicación habitual
Aluminio, acero inoxidable y acero con un programa de hilo/gas adecuado. Útil para distintas posiciones de soldadura y cuando se necesitan menos proyecciones que con la transferencia convencional.
Qué importa al ajustar
Seleccione primero el material, el diámetro de hilo y el gas de protección correctos; después ajuste la alimentación de hilo y la corrección del arco. Una curva de pulsado no sustituye la preparación de la unión ni la comprobación de la penetración y la fusión de los flancos.
Equipos para comparar
Doble pulsado · dos ritmos superpuestos
Sobre el pulsado MIG/MAG se superpone una variación de potencia más lenta.
Principio y efecto
Además de los pulsos rápidos que controlan la transferencia de gotas, se alternan fases de mayor y menor potencia. Este ritmo más lento influye en el movimiento del baño y en el patrón de escamas del cordón. Puede generar una superficie regular, similar a TIG, aunque se sigue soldando con un electrodo consumible de hilo.
Aplicación habitual
Especialmente para cordones visibles de aluminio y piezas repetitivas donde importa un aspecto uniforme. La curva habilitada sigue determinando los materiales y los hilos admitidos.
Qué importa al ajustar
Coordine la frecuencia de doble pulsado, la diferencia de potencia y la velocidad de avance. Un avance demasiado lento puede aportar mucho calor pese al pulsado. Un patrón regular de escamas no demuestra por sí solo una penetración suficiente ni una soldadura sin defectos.
Equipos para comparar
HyperPuls · arco pulsado dinámico de MAHE
Proceso MAHE para soldadura pulsada productiva con arco controlable.
Principio y efecto
HyperPuls es un proceso de control de pulsado MIG/MAG específico del fabricante. MAHE lo describe para soldadura rápida y trabajos de varias pasadas. La tasa de deposición y la velocidad de avance deben coordinarse para lograr la geometría de cordón y la fusión de flancos necesarias.
Aplicación habitual
Soldaduras de producción y uniones de varias pasadas con una curva adecuada, especialmente cuando se requiere ajustar el control del proceso más allá de un programa de pulsado estándar.
Qué importa al ajustar
La velocidad real, la deformación y la temperatura entre pasadas dependen de la pieza. HyperPuls y doble pulsado son funciones distintas; su combinación exacta y disponibilidad deben comprobarse en el panel de control.
Equipos para comparar
HyperSpeedPuls · función de pulsado para producción
Función de pulsado de la gama HyperMIG para la tarea de producción concreta.
Principio y efecto
MAHE incluye HyperSpeedPuls entre las características de la gama HyperMIG X. El nombre de la función no basta para elegir: se necesitan la curva disponible, el material y la combinación prevista de hilo/gas para establecer el punto de trabajo adecuado.
Aplicación habitual
Soldaduras repetitivas de producción para las que se desea evaluar una solución de pulsado HyperMIG adecuada. Una prueba sobre el material real permite comprobar si la velocidad, la forma del cordón y las proyecciones se ajustan a la tarea.
Qué importa al ajustar
Antes de seleccionar, compruebe el panel, la versión de software y el programa activado. En la prueba compare conjuntamente la velocidad de avance, la geometría del cordón, el acabado posterior y la temperatura de la pieza. Así se determina la utilidad para el proceso de producción concreto.
Equipos para comparar
HyperForce · penetración y presión del arco
Arco MIG/MAG concentrado para tareas que requieren mayor penetración.
Principio y efecto
HyperForce se centra en un arco potente y una penetración profunda. Es especialmente relevante cuando se necesita fundir de forma fiable los flancos de la unión. La posibilidad de cambiar la preparación de la unión o la secuencia de pasadas debe establecerse sobre la unión concreta.
Aplicación habitual
Piezas que requieren mayor potencia y uniones exigentes, siempre que el material, la posición y la curva sean adecuados. El proceso puede ser una alternativa a un ajuste de arco menos concentrado.
Qué importa al ajustar
El ángulo de antorcha, la longitud libre del hilo, la velocidad de avance y la abertura de la unión influyen mucho en el resultado. La penetración profunda no sustituye una secuencia de pasadas cualificada; deben seguir evaluándose el riesgo de perforación y el aporte térmico excesivo.
Equipos para comparar
HyperCold · aporte térmico controlado
Curva MAHE para piezas sensibles al calor y capacidad de salvar separaciones.
Principio y efecto
HyperCold está diseñado para un aporte térmico controlado y un baño manejable. MAHE destaca las tareas con separación entre bordes y las pasadas de raíz. La ventaja procede de combinar correctamente la curva, la potencia y el movimiento de antorcha.
Aplicación habitual
Estructuras más finas o sensibles a la deformación y uniones con separación de montaje controlada. La idoneidad se evalúa según el material, la forma de la unión y el espesor.
Qué importa al ajustar
Un aporte térmico reducido no debe provocar falta de fusión de los flancos. Ajuste la potencia y la velocidad para que ambos bordes se fundan de forma fiable. Un ajuste más frío no garantiza piezas sin deformación ni una capacidad ilimitada para salvar separaciones.
Equipos para comparar
HyperRoot · control de la pasada de raíz
Control MIG/MAG específico para la raíz de la unión.
Principio y efecto
En una pasada de raíz deben fundirse la raíz y ambos flancos sin que el baño atraviese la unión de forma incontrolada. HyperRoot forma parte de las funciones Cold/Root de MAHE. Por ello, la separación de raíz, el espesor del talón y la posición accesible de antorcha se consideran junto con la curva.
Aplicación habitual
Primeras pasadas en uniones a tope adecuadas y tareas con accesibilidad variable. La unión determina si se requiere una pasada por el reverso, un respaldo o una protección adicional de raíz.
Qué importa al ajustar
Establezca el rango de separación permitido sobre una probeta y evalúe el reverso del cordón. HyperRoot no sustituye la purga con gas de respaldo ni la inspección de soldadura cuando sean necesarias. El panel determina si Root está disponible por separado o dentro de una función combinada.
Equipos para comparar
HyperUP · soldadura vertical ascendente
Alternancia de fases calientes y frías para cordones verticales ascendentes.
Principio y efecto
HyperUP alterna automáticamente una fase de mayor potencia con una fase de proceso más fría. Esto ayuda a formar y controlar el baño durante la soldadura ascendente. MAHE describe cordones verticales ascendentes con avance recto en lugar del movimiento de oscilación habitual.
Aplicación habitual
Cordones verticales que requieren una formación repetible del baño y un movimiento uniforme de antorcha. El material y la curva deben ser adecuados para la posición prevista.
Qué importa al ajustar
Establezca los ajustes de fases, la sección del cordón y la velocidad de avance sobre una probeta. Un baño demasiado grande también puede descolgarse con HyperUP. La disponibilidad depende del panel y, cuando corresponda, de la activación del programa.
Equipos para comparar
TriArc · combinación de Cold, Root y Force
Curva dinámica con comportamiento del arco dependiente de la potencia.
Principio y efecto
MAHE describe TriArc como un arco dinámico que adopta el comportamiento Cold, Root o Force según el rango de potencia seleccionado. Los tres nombres indican distintas prioridades del control del proceso, no tres arcos independientes funcionando a la vez.
Aplicación habitual
Tareas que utilizan distintos rangos de potencia dentro de la curva prevista. Al seleccionar el proceso se consideran conjuntamente el espesor, la secuencia de pasadas y el comportamiento deseado del baño.
Qué importa al ajustar
Las funciones disponibles se comprueban en la fuente de corriente y el panel concretos. TriArc no implica detección automática del espesor ni aprobación general para cualquier tarea de soldadura.
Equipos para comparar
TwinArc · combinación de Cold y Root
Curva combinada para tareas con control térmico y pasadas de raíz.
Principio y efecto
Según MAHE, TwinArc combina los comportamientos Cold y Root en función del ajuste de potencia. Es una función de control para un solo arco. El nombre no debe equipararse a soldadura tándem con dos electrodos de hilo que se funden simultáneamente.
Aplicación habitual
Uniones centradas en un aporte térmico manejable y en la formación de la pasada de raíz. La aplicación se define mediante la curva Cold/Root disponible.
Qué importa al ajustar
La separación, el talón y la velocidad de avance siguen siendo ajustes del operario. TwinArc no es lo mismo que la versión de equipo HyperMIG TWIN con dos alimentadores de hilo.
Equipos para comparar
TIG · forma de corriente, polaridad y precisión
El electrodo de tungsteno genera el arco; el material de aportación se añade por separado cuando hace falta. La frecuencia de pulsado, los cambios de polaridad AC y el método de encendido son funciones independientes. WIG y TIG designan el mismo proceso básico.
TIG pulsado LF · control del ritmo del baño
Los cambios lentos de corriente permiten distinguir claramente las fases de fusión y enfriamiento.
Principio y efecto
En la soldadura TIG pulsada se alternan corriente de pico y corriente de base, mientras el electrodo de tungsteno permanece no consumible. A bajas frecuencias de pulsado, los cambios pueden guiar el control del baño y la aportación rítmica de varilla. MAHE describe el pulsado LF especialmente para el manejo controlado del baño y la soldadura en posición.
Aplicación habitual
Soldaduras manuales, bordes sensibles al calor y posiciones en las que ayuda disponer de un baño manejable. La aportación y el movimiento de la mano se coordinan con el ritmo seleccionado.
Qué importa al ajustar
Ajuste conjuntamente corriente de pico, corriente de base, proporción de duración del pulso y frecuencia. Una corriente de base alta o una fase de pulso larga pueden aumentar considerablemente la corriente media. El pulsado LF no es la frecuencia AC ni otro método de encendido.
Equipos para comparar
TIG pulsado HF · cambios rápidos de corriente
Los pulsos rápidos de corriente influyen en la concentración y estabilidad del arco.
Principio y efecto
A frecuencias de pulsado altas, los pulsos se suceden demasiado rápido para marcar un ritmo individual a la mano. En cambio, el ajuste influye en la concentración del arco y el comportamiento del baño. El pulsado HF controla la corriente durante la soldadura; el encendido HF inicia el arco sin contacto.
Aplicación habitual
Soldaduras TIG de precisión y tareas que requieren un control concentrado del arco. MAHE especifica pulsado de hasta 20 kHz para Beta DX pro y Omega AX pro; los demás equipos tienen sus propias especificaciones.
Qué importa al ajustar
Una frecuencia mayor no es automáticamente un ajuste mejor. La corriente de pico, la corriente de base y la proporción de duración del pulso deben adaptarse a la unión. Las versiones syn con ajuste automático del pulsado no deben equipararse a las funciones manuales de los paneles pro.
Equipos para comparar
HyperArcActive · control activo del arco
Función de control MAHE para compensar las variaciones de longitud del arco.
Principio y efecto
En TIG manual, las variaciones de distancia entre electrodo y pieza cambian las condiciones del arco. Según MAHE, HyperArcActive está diseñado para compensar esos cambios de longitud y aportar calor de forma más uniforme. Ayuda al control manual, pero no lo sustituye.
Aplicación habitual
Soldadura en posición, uniones de difícil acceso y distancias variables de antorcha. La función resulta especialmente útil cuando es difícil mantener un arco corto y constante.
Qué importa al ajustar
La preparación del electrodo, la cobertura de gas y el manejo de la antorcha siguen siendo importantes. HyperArcActive es una función de control, no un programa de pulsado independiente ni un seguimiento automático de la junta.
Equipos para comparar
TIG AC/DC · polaridad y balance
Corriente continua para muchos aceros; corriente alterna para las aplicaciones habituales con aluminio.
Principio y efecto
En la soldadura TIG DC convencional, el electrodo es negativo. Para aluminio se utiliza frecuentemente AC: la fase de electrodo positivo favorece la limpieza de óxidos, mientras que la fase de electrodo negativo favorece el aporte térmico a la pieza. El balance AC determina la proporción entre ambas fases.
Aplicación habitual
DC para uniones adecuadas de acero y acero inoxidable; AC para muchas uniones de aluminio. El estado del material, el material de aportación y la preparación superficial determinan la elección concreta del proceso.
Qué importa al ajustar
El balance y la frecuencia AC son parámetros distintos: el balance modifica la proporción de fases, mientras que la frecuencia AC cambia el número de ciclos completos de polaridad. Un tiempo excesivo de electrodo positivo aumenta la carga sobre el tungsteno. Las indicaciones de balance varían entre máquinas; no transfiera porcentajes sin comprobarlos.
Equipos para comparar
AC Wave · forma de onda y carácter del arco
Las ondas senoidal, trapezoidal y cuadrada modifican el comportamiento del arco AC.
Principio y efecto
La forma de onda describe cómo cambia la corriente con el tiempo durante las fases AC. MAHE indica modulaciones seleccionables senoidal, trapezoidal y cuadrada. Las distintas velocidades de cambio de corriente modifican el carácter del arco y el ruido; deben considerarse por separado de la frecuencia de pulsado y del balance AC.
Aplicación habitual
Adaptación del arco a la forma de la unión, la anchura de cordón deseada y el manejo personal de la antorcha durante la soldadura AC.
Qué importa al ajustar
Compruebe las formas de onda disponibles en el panel y cambie un solo ajuste cada vez. Elegir la forma de onda no sustituye la selección del rango de corriente correcto ni la preparación de una superficie de aluminio limpia.
Equipos para comparar
Mix TIG · combinación de fases AC y DC
Alternancia automática entre periodos AC y DC durante la soldadura TIG.
Principio y efecto
Mix TIG combina periodos AC con periodos DC. Así combina la acción de limpieza de AC con un patrón distinto de aporte energético durante DC. MAHE destaca este modo para aluminio en soldadura en posición.
Aplicación habitual
Tareas con aluminio que requieren ajustar la interacción entre limpieza, control del baño y aporte térmico.
Qué importa al ajustar
Las proporciones AC/DC y sus tiempos dependen del programa disponible. Mix TIG se diferencia del balance dentro de un único ciclo AC y requiere una fuente AC/DC con el equipamiento adecuado.
Equipos para comparar
HyperSpot y ActiveSpot · punteado controlado
Las funciones de puntos y punteado facilitan soldaduras cortas repetitivas.
Principio y efecto
HyperSpot es la función MAHE para soldaduras TIG localizadas. ActiveSpot figura además en HyperTIG AX y DX como función de punteado rápido. Los ajustes definidos ayudan a posicionar las piezas para la soldadura posterior; ambas funciones se distinguen en el panel correspondiente.
Aplicación habitual
Punteado de chapa, conjuntos y uniones repetitivas donde importa una secuencia uniforme de puntos.
Qué importa al ajustar
Adapte la corriente, la duración del punto y el tiempo de enfriamiento al material y la separación de la unión. El preflujo y el posflujo de gas también importan al puntear. Estas funciones TIG no son soldadura por resistencia con pinzas de electrodos.
Equipos para comparar
Funciones de apoyo del equipo
No todas las etiquetas del panel designan un proceso de soldadura independiente. La reserva de potencia, el control sinérgico y los trabajos guardados ayudan al manejo y deben distinguirse del principio de funcionamiento del arco.
ActiveBoost · entender la reserva de potencia
Función de apoyo del equipo, no un proceso de pulsado o soldadura independiente.
Principio y efecto
MAHE describe ActiveBoost como una reserva de potencia seleccionable relacionada con la potencia de red disponible y la protección por fusibles. La función afecta a la entrega de potencia de la fuente de corriente y debe distinguirse de programas de arco como pulsado LF, pulsado HF o Mix TIG.
Aplicación habitual
Tareas con una demanda temporal de potencia mayor en versiones Beta DX u Omega AX equipadas para ello.
Qué importa al ajustar
Seleccione la conexión de red, la protección por fusibles, el cable de alimentación y el ciclo de trabajo según la documentación del equipo. ActiveBoost no permite aumentar sin comprobar el calibre del fusible ni obtener potencia continua ilimitada.
Equipos para comparar
Parámetros principales de ajuste
- Corriente de pico y corriente de base
- La corriente de pico aporta la mayor potencia de la fase de fusión. En TIG pulsado, la corriente de base, más baja, mantiene el arco entre pulsos. Ambas influyen conjuntamente en la corriente media.
- Frecuencia de pulsado · Hz y kHz
- La frecuencia cuenta ciclos completos de pulsado por segundo. 1 kHz equivale a 1000 Hz. Un valor mayor significa más ciclos de corriente, no automáticamente una mayor tasa de deposición ni un cordón mejor.
- Proporción de duración del pulso · ciclo de pulsado
- La proporción de duración del pulso indica cuánto tiempo se aplica la corriente alta dentro de un ciclo. Debe distinguirse del ciclo de trabajo de la fuente de corriente, que describe la capacidad térmica del equipo a una corriente de soldadura indicada.
- Alimentación de hilo y corrección del arco
- En MIG/MAG sinérgico, las curvas coordinan los parámetros de la fuente de corriente con la alimentación de hilo. La corrección del arco permite ajustar más el punto de trabajo. La velocidad del hilo y la velocidad de avance sobre la pieza son parámetros distintos.
- Balance AC y frecuencia AC
- El balance reparte el tiempo entre las fases de electrodo positivo y negativo. La frecuencia AC determina cuántas veces se repiten los ciclos completos de polaridad. Ambos ajustes son independientes de la frecuencia de pulsado y el encendido HF.
- Aporte térmico y velocidad de avance
- La corriente, la tensión y el tiempo por unidad de longitud de cordón actúan conjuntamente. Un avance lento puede aportar mucho calor incluso con ajustes de pulsado bajos. La frecuencia de pulsado por sí sola no describe el aporte térmico ni la deformación esperada.
- Control sinérgico, Autopulse y memoria JOB
- El control sinérgico relaciona varios ajustes con un punto de trabajo preseleccionado. Con Autopulse, la máquina ajusta el pulsado dentro del programa previsto. Un JOB guarda un conjunto de parámetros para tareas repetitivas; su idoneidad para la pieza y el material debe seguir comprobándose.
Preguntas frecuentes sobre pulsado y elección de procesos
¿Qué diferencia hay entre MIG/MAG pulsado y doble pulsado?
En MIG/MAG pulsado, los pulsos de corriente controlan la transferencia de gotas. El doble pulsado añade una alternancia más lenta entre fases de potencia que influye en el movimiento del baño y el patrón de escamas del cordón. Un acabado similar a TIG no convierte el cordón en una soldadura TIG.
¿Son lo mismo pulsado HF y encendido HF?
No. El encendido HF inicia el arco sin contacto. El pulsado HF modifica la corriente durante el cordón. Un equipo puede tener encendido HF sin ofrecer un rango equivalente de pulsado de alta frecuencia.
¿Todos los equipos TIG de MAHE pueden pulsar a 20 kHz?
No. MAHE especifica hasta 20 kHz para Beta DX pro y Omega AX pro. Las versiones syn utilizan ajuste automático del pulsado; las demás gamas tienen sus propias funciones y rangos. Compruebe el modelo, el panel y la versión de software antes de elegir.
¿Un programa de pulsado evita automáticamente la deformación o la perforación?
No. La corriente de pico, la de base, la proporción de duración del pulso y la velocidad de avance determinan conjuntamente la carga térmica de la pieza. Una separación excesiva o un movimiento lento también pueden causar problemas con pulsado. Una probeta muestra si la penetración, la forma del cordón y la deformación se ajustan a la tarea.
¿Debo elegir MIG pulsado o TIG AC/DC para aluminio?
Depende del espesor, el acceso a la unión, el acabado requerido y la velocidad de producción. MIG pulsado y doble pulsado aportan hilo de forma continua; TIG AC/DC separa el control del arco de la aportación y permite controlar el baño con gran precisión. Mix TIG es una función AC/DC adicional de determinadas máquinas. No tendría sentido indicar un espesor mínimo universal para todas las aplicaciones.
¿Están todos los procesos activados en todas las versiones?
No. El equipamiento depende de la gama, el panel, el software y las posibles actualizaciones. Para una instalación existente importan la denominación exacta del modelo y el panel. En una instalación nueva, la curva necesaria se comprueba expresamente para la versión solicitada.
¿Qué proceso se adapta a su pieza?
Indique el material, el espesor, la forma de la unión, la posición de soldadura y el resultado previsto. Para equipos existentes ayudan la denominación exacta del modelo y el panel. Con estos datos aclaramos el programa adecuado, el equipamiento necesario y una prueba útil sobre la pieza.
Principios técnicos e información del fabricante
Los principios de funcionamiento se explican técnicamente; los nombres de funciones MAHE y los equipos de ejemplo se han contrastado con la documentación del fabricante indicada abajo. Los rangos de ajuste y el equipamiento se confirman para la versión seleccionada.