Procédés de soudage MAHE
MIG/MAG pulsé, double pulsation et TIG : principes, applications et réglages pour choisir le procédé adapté.
MIG/MAG
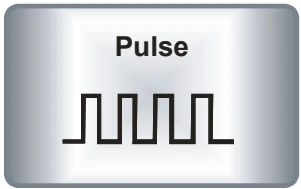
MIG/MAG pulsé
Courant de base et impulsions pilotent le transfert du fil en fusion.
Principe et application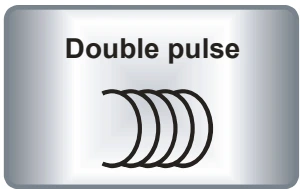
Double pulsation
Une modulation lente de puissance se superpose aux impulsions MIG/MAG.
Principe et application
HyperSpeedPuls
Fonction pulsée annoncée dans la gamme HyperMIG, à définir pour l’application.
Principe et application
HyperForce
Arc MIG/MAG concentré pour les assemblages demandant de la pénétration.
Principe et applicationHyperCold
Caractéristique MAHE pour les pièces sensibles à la chaleur et le pontage des jeux.
Principe et application
TriArc
Caractéristique dynamique dont le comportement varie avec la puissance.
Principe et application
TwinArc
Caractéristique combinée pour maîtriser la chaleur et les passes de racine.
Principe et applicationTIG
TIG pulsé basse fréquence
Des variations de courant plus lentes rendent les phases de fusion et de repos perceptibles.
Principe et application
TIG pulsé haute fréquence
Des impulsions rapides influencent la concentration et la stabilité de l’arc.
Principe et application
HyperArcActive
Régulation MAHE pour compenser les variations de longueur d’arc.
Principe et application
TIG AC/DC
Courant continu pour de nombreux aciers ; alternatif pour les applications courantes sur aluminium.
Principe et application
AC Wave
Les formes sinusoïdale, trapézoïdale ou rectangulaire modifient le comportement de l’arc AC.
Principe et application
HyperSpot et ActiveSpot
Des fonctions de pointage facilitent les soudures courtes répétitives.
Principe et applicationFonctions d’assistance de l’appareil
ActiveBoost
Fonction d’assistance de l’appareil, pas un procédé de soudage ou de pulsation distinct.
Principe et applicationDu nom du procédé au bon choix de soudage
Le MIG/MAG utilise un fil-électrode fusible, le TIG une électrode de tungstène non fusible. Les explications ci-dessous précisent ce que modifie chaque programme, ses applications et les réglages importants. Pulsation, double pulsation, fréquence AC et amorçage HF répondent à des fonctions différentes.
La version précise est déterminante : gamme, panneau, logiciel et courbe activée définissent les fonctions. Les appareils liés servent à la comparaison ; toutes les variantes ne disposent pas de chaque fonction expliquée ici.
Comparer les modes pulsés
Sur petit écran, faites défiler le tableau horizontalement.
| Fonction | Que modifie-t-elle ? | Quel est l’effet recherché ? |
|---|---|---|
| MIG/MAG pulsé | Brèves pointes sur un courant de base | Transfert contrôlé du fil |
| Double pulsation | Rythme lent de puissance ajouté aux impulsions MIG | Mouvement du bain et ondulations régulières |
| TIG pulsé basse fréquence | Alternance perceptible entre courant haut et courant de base | Conduite manuelle du bain et rythme d’apport |
| TIG pulsé haute fréquence | Variation rapide du courant pendant le cordon | Concentration de l’arc et comportement du bain |
| Fréquence AC / balance | Cycles de polarité / part des phases positive et négative | Caractère de l’arc AC / nettoyage et sollicitation du tungstène |
| Amorçage HF | Démarrage de l’arc sans contact | Amorçage, pas le rythme de pulsation pendant le soudage |
MIG/MAG · fil, transfert et maîtrise du bain
Le MIG utilise un gaz inerte, le MAG un gaz actif. Un fil alimenté en continu fond dans l’arc. Gaz, diamètre de fil et courbe matière sont choisis ensemble. Les programmes diffèrent par la régulation du transfert, de la pression d’arc ou de l’alternance des phases de puissance.
MIS · arc standard régulé
Arc MIG/MAG à faibles projections pour les travaux courants en atelier.
Principe et effet
Chez MAHE, MIS signifie Multi-Induktion-System. La régulation agit sur le comportement de l’arc et le transfert du métal afin de limiter les projections et le nettoyage après soudage. Il s’agit d’une caractéristique MIG/MAG, pas d’un procédé TIG ni nécessairement d’un programme pulsé.
Applications courantes
Fabrication courante, réparation et montage lorsque l’on recherche un arc facile à conduire et moins de reprises. La caractéristique doit correspondre au fil, au gaz et au matériau.
Points à régler et à vérifier
Ajuster sur une éprouvette la vitesse de fil, la longueur d’arc et la dynamique. Des surfaces propres, un dévidage régulier et une protection gazeuse adaptée restent essentiels ; la régulation ne supprime pas les projections dans toutes les conditions.
Appareils à comparer
MIG/MAG pulsé · transfert contrôlé des gouttes
Courant de base et impulsions pilotent le transfert du fil en fusion.
Principe et effet
Un courant de base maintient l’arc, tandis que de brèves pointes de courant favorisent le détachement des gouttes. Avec un réglage adapté, le transfert peut devenir régulier et limiter les courts-circuits. La source coordonne la forme des impulsions et le dévidage selon la courbe synergique choisie.
Applications courantes
Aluminium, aciers inoxydables et acier avec un programme fil/gaz approprié. Intéressant pour différentes positions et lorsque l’on souhaite réduire les projections par rapport au transfert conventionnel.
Points à régler et à vérifier
Sélectionner d’abord le matériau, le diamètre de fil et le gaz, puis régler le dévidage et la correction de longueur d’arc. Une courbe pulsée ne remplace ni la préparation du joint ni le contrôle de la pénétration et de la fusion des flancs.
Appareils à comparer
Double pulsation · deux rythmes superposés
Une modulation lente de puissance se superpose aux impulsions MIG/MAG.
Principe et effet
Aux impulsions rapides qui commandent le transfert s’ajoute une alternance de phases de puissance plus élevée et plus faible. Ce rythme plus lent agit sur le bain et les ondulations du cordon. Il permet un aspect proche du TIG tout en conservant un fil-électrode fusible.
Applications courantes
Particulièrement intéressant pour les cordons visibles sur aluminium et les pièces répétitives exigeant un aspect régulier. Les matériaux et fils utilisables restent définis par la courbe disponible.
Points à régler et à vérifier
Accorder la fréquence de double pulsation, l’écart de puissance et la vitesse d’avance. Un déplacement trop lent peut apporter beaucoup de chaleur malgré la pulsation. Des ondulations régulières ne prouvent à elles seules ni une pénétration suffisante ni l’absence de défauts.
Appareils à comparer
HyperPuls · arc pulsé dynamique MAHE
Procédé MAHE de soudage pulsé productif avec maîtrise de l’arc.
Principe et effet
HyperPuls est une régulation pulsée MIG/MAG propre à MAHE. Le fabricant la présente pour une avance soutenue et les applications multipasses. Il faut coordonner le taux de dépôt et la vitesse d’avance pour obtenir la géométrie du cordon et la fusion des flancs recherchées.
Applications courantes
Cordons de fabrication et assemblages multipasses avec une courbe adaptée, notamment lorsque l’on souhaite affiner la conduite du procédé au-delà d’un programme pulsé courant.
Points à régler et à vérifier
La vitesse obtenue, la déformation et la température entre passes dépendent de la pièce. HyperPuls et double pulsation sont des fonctions différentes ; leur combinaison et leur disponibilité se vérifient sur le panneau de commande.
Appareils à comparer
HyperSpeedPuls · fonction pulsée pour la production
Fonction pulsée annoncée dans la gamme HyperMIG, à définir pour l’application.
Principe et effet
MAHE mentionne HyperSpeedPuls dans l’équipement de la gamme HyperMIG X. Le nom de la fonction ne suffit pas pour choisir : il faut connaître la courbe réellement installée, le matériau et la combinaison fil/gaz prévue. Ces éléments permettent de définir le point de fonctionnement.
Applications courantes
Soudures répétitives de production pour lesquelles une solution pulsée HyperMIG est envisagée. Un essai sur le matériau réel permet de vérifier vitesse, forme du cordon et projections.
Points à régler et à vérifier
Vérifier panneau, version logicielle et programme activé avant de choisir. Lors de l’essai, comparer ensemble vitesse, géométrie du cordon, reprises et température de la pièce. Ce bilan permet de mesurer l’intérêt pour la fabrication concernée.
Appareils à comparer
HyperForce · pénétration et pression d’arc
Arc MIG/MAG concentré pour les assemblages demandant de la pénétration.
Principe et effet
HyperForce privilégie un arc puissant et une pénétration profonde, notamment lorsque la fusion des flancs est déterminante. Toute modification de la préparation du joint ou du nombre de passes doit être validée sur l’assemblage concerné.
Applications courantes
Pièces exigeant davantage de puissance et joints difficiles, si le matériau, la position et la courbe sont compatibles. Le procédé peut remplacer un réglage d’arc moins concentré.
Points à régler et à vérifier
Angle de torche, longueur libre du fil, vitesse et ouverture du joint influencent fortement le résultat. Une pénétration élevée ne remplace pas un séquencement de passes validé ; le risque de perçage et l’apport thermique restent à évaluer.
Appareils à comparer
HyperCold · maîtriser l’apport thermique
Caractéristique MAHE pour les pièces sensibles à la chaleur et le pontage des jeux.
Principe et effet
HyperCold vise un apport thermique maîtrisé et un bain facile à conduire. MAHE cite notamment le pontage des jeux et les passes de racine. Le résultat dépend de l’association de la courbe, de la puissance et du mouvement de la torche.
Applications courantes
Constructions minces ou sensibles à la déformation et assemblages présentant un jeu maîtrisé. L’aptitude se vérifie selon le matériau, la forme du joint et l’épaisseur.
Points à régler et à vérifier
Réduire la chaleur ne doit pas entraîner un manque de fusion. Régler puissance et vitesse pour fondre correctement les deux bords. Une conduite à faible apport ne garantit ni l’absence de déformation ni le franchissement de jeux sans limite.
Appareils à comparer
HyperRoot · contrôler la passe de racine
Régulation MIG/MAG adaptée aux travaux en fond de joint.
Principe et effet
La passe de racine doit fondre le fond du joint et les deux flancs sans effondrement incontrôlé du bain. HyperRoot appartient aux fonctions Cold/Root du programme MAHE. Le jeu à la racine, le talon et l’accès de la torche doivent donc être considérés avec la courbe.
Applications courantes
Premières passes de joints bout à bout appropriés et travaux à accessibilité variable. La nécessité d’une reprise envers, d’un support de bain ou d’une protection de racine dépend de l’assemblage.
Points à régler et à vérifier
Déterminer sur éprouvette la plage de jeu acceptable et examiner l’envers. HyperRoot ne remplace pas une protection envers ou un contrôle imposé. Le panneau détermine si Root est accessible séparément ou au sein d’une fonction combinée.
Appareils à comparer
HyperUP · souder en verticale montante
Alternance de phases chaudes et froides pour le soudage montant.
Principe et effet
HyperUP alterne automatiquement une phase plus puissante et une phase plus froide. Cette alternance aide à former et à contrôler le bain en montant. MAHE présente ce fonctionnement pour une progression rectiligne plutôt qu’un balayage habituel.
Applications courantes
Cordons verticaux pour lesquels on recherche une formation répétable du bain et une conduite régulière. Matériau et courbe doivent convenir à la position prévue.
Points à régler et à vérifier
Définir sur éprouvette la coordination des phases, la section du cordon et la vitesse. Un bain trop volumineux peut s’affaisser même avec HyperUP. La fonction dépend du panneau et, le cas échéant, du programme activé.
Appareils à comparer
TriArc · Cold, Root et Force combinés
Caractéristique dynamique dont le comportement varie avec la puissance.
Principe et effet
MAHE décrit TriArc comme un arc dynamique utilisant un comportement Cold, Root ou Force selon la puissance réglée. Ces noms désignent des priorités de régulation différentes, pas trois arcs indépendants fonctionnant simultanément.
Applications courantes
Travaux utilisant différents niveaux de puissance dans la caractéristique prévue. Le choix associe épaisseur, séquence des passes et comportement souhaité du bain.
Points à régler et à vérifier
Vérifier le fonctionnement sur la source et le panneau concernés. TriArc n’implique ni une détection automatique de l’épaisseur ni une validation universelle de tous les assemblages.
Appareils à comparer
TwinArc · Cold et Root combinés
Caractéristique combinée pour maîtriser la chaleur et les passes de racine.
Principe et effet
Selon MAHE, TwinArc associe les comportements Cold et Root en fonction de la puissance réglée. C’est une fonction de régulation d’un arc ; elle ne doit pas être confondue avec le soudage tandem utilisant deux fils-électrodes fondant simultanément.
Applications courantes
Assemblages privilégiant un apport thermique maîtrisé et la formation de la racine. L’utilisation se précise à partir de la courbe Cold/Root disponible.
Points à régler et à vérifier
Jeu, talon et vitesse restent des paramètres à définir par l’opérateur. TwinArc ne désigne pas non plus la version d’appareil HyperMIG TWIN équipée de deux dévidoirs.
Appareils à comparer
TIG · courant, polarité et précision
L’électrode de tungstène crée l’arc ; le métal d’apport est ajouté séparément si nécessaire. Fréquence de pulsation, alternance des polarités AC et mode d’amorçage sont des fonctions indépendantes. WIG est la désignation allemande du TIG.
TIG pulsé basse fréquence · rythmer le bain
Des variations de courant plus lentes rendent les phases de fusion et de repos perceptibles.
Principe et effet
En TIG pulsé, le courant alterne entre un niveau haut et un niveau de base sans fusion de l’électrode de tungstène. À basse fréquence, cette alternance peut guider le bain et rythmer l’apport manuel de métal. MAHE présente le LF pour le contrôle du bain et les positions difficiles.
Applications courantes
Cordons manuels, bords sensibles à la chaleur et positions où un bain de taille maîtrisée facilite le travail. Métal d’apport et mouvement de la main sont coordonnés au rythme choisi.
Points à régler et à vérifier
Régler ensemble courant haut, courant de base, rapport cyclique et fréquence. Un courant de base élevé ou un long temps au niveau haut peut augmenter fortement le courant moyen. Le LF n’est ni la fréquence AC ni un mode d’amorçage.
Appareils à comparer
TIG pulsé haute fréquence · variations rapides du courant
Des impulsions rapides influencent la concentration et la stabilité de l’arc.
Principe et effet
À fréquence plus élevée, les impulsions ne servent plus de cadence distincte pour la main. Le réglage agit surtout sur la concentration de l’arc et le comportement du bain. Le pulsé HF module le courant pendant le cordon ; l’amorçage HF sert, lui, à démarrer l’arc sans contact.
Applications courantes
Soudures TIG précises et travaux recherchant un arc concentré. MAHE annonce jusqu’à 20 kHz sur Beta DX pro et Omega AX pro ; les autres appareils ont leurs propres spécifications.
Points à régler et à vérifier
Une fréquence plus élevée n’est pas automatiquement préférable. Les courants et le rapport cyclique doivent convenir au joint. Les versions syn à réglage automatique des impulsions ne doivent pas être assimilées au réglage manuel des panneaux pro.
Appareils à comparer
HyperArcActive · régulation active de l’arc
Régulation MAHE pour compenser les variations de longueur d’arc.
Principe et effet
En TIG manuel, une variation de distance entre électrode et pièce modifie les conditions de l’arc. MAHE présente HyperArcActive pour compenser ces changements et rendre l’apport thermique plus régulier. La fonction accompagne la conduite manuelle sans la remplacer.
Applications courantes
Positions difficiles, joints peu accessibles et distance de torche variable. La fonction présente un intérêt lorsque le maintien d’un arc court et constant est délicat.
Points à régler et à vérifier
Affûtage du tungstène, protection gazeuse et conduite de torche restent importants. HyperArcActive est une régulation, pas un programme pulsé distinct ni un suivi automatique du joint.
Appareils à comparer
TIG AC/DC · polarité et balance
Courant continu pour de nombreux aciers ; alternatif pour les applications courantes sur aluminium.
Principe et effet
En TIG DC courant, l’électrode est au pôle négatif. L’aluminium est souvent soudé en AC : la phase où l’électrode est positive favorise le nettoyage de l’oxyde, la phase négative apporte davantage de chaleur à la pièce. La balance AC règle le rapport entre ces phases.
Applications courantes
DC pour les assemblages appropriés en acier et inox ; AC pour de nombreux joints en aluminium. L’état du matériau, l’apport et la préparation des surfaces déterminent le choix précis.
Points à régler et à vérifier
Balance et fréquence AC sont distinctes : la balance modifie la proportion des phases, la fréquence le nombre de cycles de polarité. Une phase positive excessive sollicite davantage le tungstène. Les conventions d’affichage varient ; ne pas transposer les pourcentages sans vérification.
Appareils à comparer
AC Wave · forme du courant et caractère de l’arc
Les formes sinusoïdale, trapézoïdale ou rectangulaire modifient le comportement de l’arc AC.
Principe et effet
La forme du courant décrit l’évolution des phases AC dans le temps. MAHE propose des modulations sinusoïdale, trapézoïdale et rectangulaire. La rapidité des transitions modifie le caractère et le bruit de l’arc ; elle se distingue de la fréquence de pulsation et de la balance AC.
Applications courantes
Adaptation de l’arc à la géométrie du joint, à la largeur recherchée et à la conduite de l’opérateur lors du soudage AC.
Points à régler et à vérifier
Vérifier les formes disponibles sur le panneau et modifier un réglage à la fois. La forme d’onde ne remplace ni le choix de la plage de courant ni la propreté de la surface en aluminium.
Appareils à comparer
Mix TIG · combiner des séquences AC et DC
Alternance automatique de séquences AC et DC en soudage TIG.
Principe et effet
Mix TIG combine des séquences AC et DC. Il associe l’action de nettoyage de la séquence AC à une gestion différente de l’énergie pendant la séquence DC. MAHE cite notamment l’aluminium en position difficile.
Applications courantes
Travaux sur aluminium nécessitant d’adapter l’équilibre entre nettoyage, maîtrise du bain et apport thermique.
Points à régler et à vérifier
Les proportions AC/DC et leur rythme dépendent du programme disponible. Mix TIG n’est pas la balance au sein d’une seule période AC et nécessite une source AC/DC équipée de cette fonction.
Appareils à comparer
HyperSpot et ActiveSpot · pointer avec précision
Des fonctions de pointage facilitent les soudures courtes répétitives.
Principe et effet
HyperSpot est la fonction MAHE de soudage TIG ponctuel. ActiveSpot est également annoncé sur HyperTIG AX et DX comme fonction de pointage rapide. Des réglages définis aident à positionner les pièces avant le cordon final ; les deux fonctions se distinguent sur le panneau concerné.
Applications courantes
Points de maintien sur tôles, sous-ensembles et assemblages répétitifs pour lesquels une succession régulière de points est utile.
Points à régler et à vérifier
Adapter courant, durée du point et refroidissement au matériau et au jeu. Le pré-gaz et le post-gaz restent importants pendant le pointage. Ces fonctions TIG ne sont pas du soudage par résistance à électrodes de pince.
Appareils à comparer
Fonctions d’assistance de l’appareil
Toutes les désignations du panneau ne sont pas des procédés. Réserve de puissance, synergie et mémoires de tâches facilitent la commande et se distinguent du principe de l’arc.
ActiveBoost · comprendre la réserve de puissance
Fonction d’assistance de l’appareil, pas un procédé de soudage ou de pulsation distinct.
Principe et effet
MAHE présente ActiveBoost comme une réserve de puissance activable liée à l’alimentation disponible et à sa protection. La fonction concerne la puissance fournie par la source et se distingue des programmes d’arc comme le pulsé LF, le pulsé HF ou Mix TIG.
Applications courantes
Travaux demandant ponctuellement plus de puissance avec une version Beta DX ou Omega AX équipée en conséquence.
Points à régler et à vérifier
Dimensionner alimentation, protection, câble et facteur de marche selon la documentation de l’appareil. ActiveBoost n’autorise ni à augmenter la protection sans vérification ni à demander une puissance continue illimitée.
Appareils à comparer
Les réglages essentiels
- Courant de pic et courant de base
- Le courant de pic fournit la puissance de la phase haute. En TIG pulsé, le courant de base maintient l’arc entre les impulsions. Les deux niveaux influencent le courant moyen.
- Fréquence de pulsation · Hz et kHz
- La fréquence compte les cycles complets par seconde. 1 kHz correspond à 1000 Hz. Une valeur plus élevée signifie davantage de variations de courant, pas automatiquement un dépôt supérieur ou un meilleur cordon.
- Rapport cyclique des impulsions
- Le rapport cyclique indique la part du cycle passée au courant haut. Il se distingue du facteur de marche de la source, qui décrit sa capacité thermique à un courant de soudage donné.
- Dévidage et correction de longueur d’arc
- En MIG/MAG synergique, les courbes coordonnent les paramètres de la source avec le dévidage. La correction de longueur d’arc affine le point de fonctionnement. Vitesse de fil et vitesse d’avance sur la pièce sont deux grandeurs différentes.
- Balance AC et fréquence AC
- La balance répartit le temps entre électrode positive et négative. La fréquence AC définit la répétition des cycles de polarité. Ces réglages se distinguent de la fréquence de pulsation et de l’amorçage HF.
- Apport thermique et vitesse d’avance
- Courant, tension et temps par longueur de cordon agissent ensemble. Une avance lente peut apporter beaucoup de chaleur malgré des paramètres pulsés bas. La fréquence seule ne décrit ni l’apport thermique ni la déformation attendue.
- Synergie, Autopuls et mémoires JOB
- La synergie coordonne plusieurs réglages autour d’un point de fonctionnement. Avec Autopuls, l’appareil règle les impulsions dans le programme prévu. Un JOB mémorise des paramètres pour les travaux répétitifs ; leur aptitude reste à vérifier pour la pièce et le matériau.
Questions sur la pulsation et le choix du procédé
Quelle différence entre pulsation et double pulsation MIG/MAG ?
En MIG/MAG pulsé, les impulsions contrôlent le transfert des gouttes. La double pulsation ajoute une alternance lente de puissance qui agit sur le bain et les ondulations. Un aspect proche du TIG ne transforme pas le procédé en soudage TIG.
Le pulsé HF et l’amorçage HF sont-ils identiques ?
Non. L’amorçage HF démarre l’arc sans contact. Le pulsé HF module le courant pendant le cordon. Un appareil peut disposer d’un amorçage HF sans proposer une plage de pulsation haute fréquence équivalente.
Tous les postes TIG MAHE pulsent-ils à 20 kHz ?
Non. MAHE annonce jusqu’à 20 kHz pour Beta DX pro et Omega AX pro. Les versions syn ont un réglage automatique des impulsions ; les autres gammes ont leurs propres fonctions et plages. Il faut vérifier type, panneau et logiciel avant de choisir.
Un programme pulsé évite-t-il automatiquement déformation et perçage ?
Non. Courants haut et bas, rapport cyclique et vitesse d’avance déterminent ensemble la sollicitation de la pièce. Un jeu excessif ou une avance trop lente peut rester problématique. Un essai permet de vérifier pénétration, forme et déformation.
Pour l’aluminium, choisir MIG pulsé ou TIG AC/DC ?
Le choix dépend de l’épaisseur, de l’accès, de l’aspect recherché et du rythme de fabrication. MIG pulsé et double pulsation alimentent le fil en continu ; le TIG AC/DC sépare arc et apport pour un contrôle précis. Mix TIG est une fonction supplémentaire de certains appareils. Une épaisseur minimale universelle ne serait pas pertinente.
Tous les procédés sont-ils activés sur chaque version ?
Non. Gamme, panneau, logiciel et éventuelles mises à niveau définissent l’équipement. Pour un poste existant, le type exact et le panneau sont essentiels. Pour un achat, la courbe nécessaire doit être confirmée pour la version souhaitée.
Quel procédé convient à votre pièce ?
Indiquez matériau, épaisseur, joint, position et résultat recherché. Pour un appareil existant, précisez le type et le panneau. Nous pourrons ainsi définir le programme, l’équipement nécessaire et un essai adapté sur la pièce.
Bases techniques et données du fabricant
Les principes sont expliqués sur le plan technique ; les fonctions MAHE et les exemples d’appareils ont été rapprochés des documents ci-dessous. Les plages de réglage et les équipements se confirment pour la version choisie.