Processi di saldatura MAHE
MIG/MAG pulsato, doppio impulso e TIG: principi, applicazioni e regolazioni per scegliere il processo adatto.
MIG/MAG
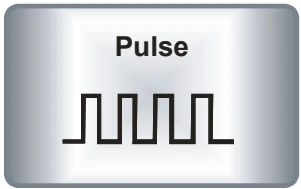
MIG/MAG pulsato
Corrente di base e impulsi controllano il trasferimento del filo fuso.
Principio e applicazione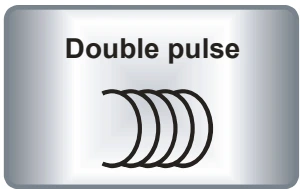
Doppio impulso
Una modulazione lenta della potenza si sovrappone agli impulsi MIG/MAG.
Principio e applicazione
HyperPuls
Processo MAHE per una saldatura pulsata produttiva con controllo dell’arco.
Principio e applicazioneHyperSpeedPuls
Funzione pulsata indicata nella gamma HyperMIG, da definire per l’applicazione.
Principio e applicazione
HyperCold
Caratteristica MAHE per pezzi sensibili al calore e compensazione del gioco.
Principio e applicazione
TwinArc
Caratteristica combinata per controllare il calore e le passate di radice.
Principio e applicazioneTIG
TIG pulsato a bassa frequenza
Variazioni di corrente più lente rendono riconoscibili le fasi di fusione e di riduzione.
Principio e applicazione
TIG pulsato ad alta frequenza
Impulsi rapidi influenzano concentrazione e stabilità dell’arco.
Principio e applicazione
HyperArcActive
Regolazione MAHE per compensare le variazioni di lunghezza dell’arco.
Principio e applicazione
TIG AC/DC
Corrente continua per molti acciai; alternata per le applicazioni comuni sull’alluminio.
Principio e applicazione
AC Wave
Le forme sinusoidale, trapezoidale o rettangolare modificano il comportamento dell’arco AC.
Principio e applicazione
HyperSpot e ActiveSpot
Le funzioni di puntatura facilitano saldature brevi e ripetitive.
Principio e applicazioneFunzioni di supporto dell’apparecchio
ActiveBoost
Funzione di supporto dell’apparecchio, non un processo di saldatura o pulsazione autonomo.
Principio e applicazioneDal nome del processo alla scelta di saldatura
Il MIG/MAG usa un filo-elettrodo fusibile, il TIG un elettrodo di tungsteno non fusibile. Le spiegazioni seguenti chiariscono cosa modifica ogni programma, dove si utilizza e quali regolazioni contano. Pulsazione, doppio impulso, frequenza AC e innesco HF svolgono funzioni diverse.
È determinante la versione precisa: serie, pannello, software e curva attivata definiscono le funzioni. Gli apparecchi collegati servono al confronto; non tutte le varianti dispongono di ogni funzione illustrata.
Confronto tra le modalità pulsate
Su schermi piccoli è possibile scorrere la tabella lateralmente.
| Funzione | Che cosa modifica? | Qual è l’effetto ricercato? |
|---|---|---|
| MIG/MAG pulsato | Brevi picchi su una corrente di base | Trasferimento controllato del filo |
| Doppio impulso | Ritmo lento di potenza aggiunto agli impulsi MIG | Movimento del bagno e ondulazioni regolari |
| TIG pulsato a bassa frequenza | Alternanza percepibile fra corrente di picco e di base | Conduzione manuale del bagno e ritmo dell’apporto |
| TIG pulsato ad alta frequenza | Variazione rapida della corrente durante il cordone | Concentrazione dell’arco e comportamento del bagno |
| Frequenza AC / bilanciamento | Cicli di polarità / proporzione delle fasi positiva e negativa | Carattere dell’arco AC / pulizia e sollecitazione del tungsteno |
| Innesco HF | Avvio dell’arco senza contatto | Innesco, non la sequenza degli impulsi durante la saldatura |
MIG/MAG · filo, trasferimento e controllo del bagno
Il MIG usa gas inerte, il MAG gas attivo. Un filo alimentato in continuo fonde nell’arco. Gas, diametro del filo e curva materiale vanno scelti insieme. I programmi differiscono per il controllo del trasferimento, della pressione dell’arco o dell’alternanza fra fasi di potenza.
MIS · arco standard regolato
Arco MIG/MAG a spruzzi ridotti per il lavoro quotidiano in officina.
Principio ed effetto
Per MAHE, MIS significa Multi-Induktion-System. La regolazione interviene sul comportamento dell’arco e sul trasferimento del metallo per limitare gli spruzzi e la pulizia successiva. È una caratteristica MIG/MAG: non è un processo TIG e non indica automaticamente un programma pulsato.
Applicazioni tipiche
Fabbricazione generale, riparazione e montaggio quando servono un arco facile da condurre e meno rilavorazioni. La caratteristica va scelta in base a filo, gas e materiale.
Regolazioni e verifiche
Regolare su un provino velocità del filo, lunghezza dell’arco e dinamica. Superfici pulite, avanzamento regolare del filo e protezione gassosa adeguata restano fondamentali; la regolazione non elimina gli spruzzi in ogni condizione.
Apparecchi da confrontare
MIG/MAG pulsato · trasferimento controllato delle gocce
Corrente di base e impulsi controllano il trasferimento del filo fuso.
Principio ed effetto
Una corrente di base mantiene l’arco, mentre brevi picchi favoriscono il distacco delle gocce. Con una regolazione adeguata si ottiene un trasferimento regolare con pochi cortocircuiti. Il generatore coordina forma degli impulsi e avanzamento del filo mediante la curva sinergica selezionata.
Applicazioni tipiche
Alluminio, acciai inossidabili e acciaio con un programma filo/gas appropriato. Utile in diverse posizioni e quando si vogliono ridurre gli spruzzi rispetto al trasferimento convenzionale.
Regolazioni e verifiche
Selezionare prima materiale, diametro del filo e gas, quindi impostare avanzamento e correzione della lunghezza dell’arco. Una curva pulsata non sostituisce la preparazione del giunto né la verifica della penetrazione e della fusione dei lembi.
Apparecchi da confrontare
Doppio impulso · due ritmi sovrapposti
Una modulazione lenta della potenza si sovrappone agli impulsi MIG/MAG.
Principio ed effetto
Agli impulsi rapidi che regolano il trasferimento si aggiunge l’alternanza tra fasi di potenza maggiore e minore. Il ritmo più lento modifica il bagno e la regolarità delle ondulazioni. Il cordone può assumere un aspetto simile al TIG, pur mantenendo un filo-elettrodo fusibile.
Applicazioni tipiche
Particolarmente interessante per cordoni a vista sull’alluminio e pezzi ripetitivi che richiedono un aspetto uniforme. Materiali e fili utilizzabili dipendono comunque dalla curva disponibile.
Regolazioni e verifiche
Coordinare frequenza del doppio impulso, differenza di potenza e velocità di avanzamento. Un movimento troppo lento può apportare molto calore anche in modalità pulsata. Ondulazioni regolari non dimostrano da sole una penetrazione sufficiente né l’assenza di difetti.
Apparecchi da confrontare
HyperPuls · arco pulsato dinamico MAHE
Processo MAHE per una saldatura pulsata produttiva con controllo dell’arco.
Principio ed effetto
HyperPuls è una regolazione pulsata MIG/MAG specifica di MAHE. Il costruttore la presenta per un avanzamento sostenuto e per applicazioni multipassata. Occorre coordinare tasso di deposito e velocità di avanzamento per ottenere la geometria del cordone e la fusione dei lembi richieste.
Applicazioni tipiche
Cordoni di produzione e giunti multipassata con una curva adatta, soprattutto quando si vuole affinare la conduzione del processo rispetto a un programma pulsato ordinario.
Regolazioni e verifiche
Velocità ottenibile, deformazione e temperatura tra le passate dipendono dal pezzo. HyperPuls e doppio impulso sono funzioni differenti; combinazione e disponibilità vanno verificate sul pannello di comando.
Apparecchi da confrontare
HyperSpeedPuls · funzione pulsata per la produzione
Funzione pulsata indicata nella gamma HyperMIG, da definire per l’applicazione.
Principio ed effetto
MAHE cita HyperSpeedPuls nell’equipaggiamento della gamma HyperMIG X. Il nome della funzione non basta per la scelta: servono la curva realmente installata, il materiale e la combinazione filo/gas prevista. Questi elementi consentono di definire il punto di lavoro.
Applicazioni tipiche
Saldature ripetitive di produzione per le quali si valuta una soluzione pulsata HyperMIG. Una prova sul materiale reale permette di verificare velocità, forma del cordone e spruzzi.
Regolazioni e verifiche
Verificare pannello, versione software e programma attivato prima della scelta. Durante la prova confrontare insieme velocità, geometria del cordone, rilavorazioni e temperatura del pezzo. Questo confronto permette di valutare l’utilità per la produzione concreta.
Apparecchi da confrontare
HyperForce · penetrazione e pressione dell’arco
Arco MIG/MAG concentrato per giunti che richiedono penetrazione.
Principio ed effetto
HyperForce privilegia un arco energico e una penetrazione profonda, soprattutto quando è determinante fondere correttamente i lembi. Eventuali modifiche alla preparazione del giunto o al numero di passate devono essere validate sul collegamento concreto.
Applicazioni tipiche
Pezzi con maggiore fabbisogno di potenza e giunti impegnativi, se materiale, posizione e curva sono compatibili. Il processo può essere un’alternativa a una regolazione dell’arco meno concentrata.
Regolazioni e verifiche
Angolo della torcia, tratto libero del filo, velocità e apertura del giunto incidono molto sul risultato. Una forte penetrazione non sostituisce una sequenza di passate validata; vanno comunque valutati sfondamento e apporto termico.
Apparecchi da confrontare
HyperCold · contenere l’apporto termico
Caratteristica MAHE per pezzi sensibili al calore e compensazione del gioco.
Principio ed effetto
HyperCold mira a un apporto termico controllato e a un bagno facile da gestire. MAHE indica in particolare la compensazione del gioco e le passate di radice. Il risultato dipende dall’abbinamento tra curva, potenza e movimento della torcia.
Applicazioni tipiche
Costruzioni sottili o sensibili alla deformazione e giunti con gioco controllato. L’idoneità va verificata in base a materiale, forma del giunto e spessore.
Regolazioni e verifiche
Ridurre il calore non deve provocare mancanza di fusione. Regolare potenza e velocità per fondere correttamente entrambi i bordi. Una conduzione a basso apporto non garantisce assenza di deformazioni né compensazione illimitata del gioco.
Apparecchi da confrontare
HyperRoot · controllare la passata di radice
Regolazione MIG/MAG dedicata al fondo del giunto.
Principio ed effetto
La passata di radice deve fondere il fondo del giunto e i due lembi senza far collassare il bagno in modo incontrollato. HyperRoot appartiene alle funzioni Cold/Root del programma MAHE. Gioco di radice, spalla e accessibilità della torcia vanno quindi valutati insieme alla curva.
Applicazioni tipiche
Prime passate di giunti di testa appropriati e lavori con accessibilità variabile. Necessità di una ripresa al rovescio, di un sostegno del bagno o di una protezione della radice dipendono dal giunto.
Regolazioni e verifiche
Definire su un provino il campo di gioco accettabile ed esaminare il rovescio. HyperRoot non sostituisce una protezione al rovescio o un controllo richiesto. Il pannello determina se Root è disponibile separatamente o all’interno di una funzione combinata.
Apparecchi da confrontare
HyperUP · saldare in verticale ascendente
Alternanza di fasi calde e fredde per la saldatura ascendente.
Principio ed effetto
HyperUP alterna automaticamente una fase di maggiore potenza e una fase più fredda. L’alternanza aiuta a formare e controllare il bagno durante la progressione verso l’alto. MAHE descrive questa funzione per un avanzamento rettilineo anziché con la consueta oscillazione.
Applicazioni tipiche
Cordoni verticali nei quali servono una formazione ripetibile del bagno e una conduzione regolare. Materiale e curva devono essere adatti alla posizione prevista.
Regolazioni e verifiche
Definire su un provino coordinamento delle fasi, sezione del cordone e velocità. Un bagno troppo voluminoso può colare anche con HyperUP. La funzione dipende dal pannello e dall’eventuale programma attivato.
Apparecchi da confrontare
TriArc · Cold, Root e Force combinati
Caratteristica dinamica con comportamento legato alla potenza.
Principio ed effetto
MAHE descrive TriArc come un arco dinamico che adotta un comportamento Cold, Root o Force in funzione della potenza impostata. I tre nomi indicano diverse priorità della regolazione, non tre archi indipendenti che lavorano contemporaneamente.
Applicazioni tipiche
Lavori che utilizzano diversi livelli di potenza all’interno della caratteristica prevista. La scelta considera insieme spessore, sequenza delle passate e comportamento desiderato del bagno.
Regolazioni e verifiche
Verificare il funzionamento sul generatore e sul pannello interessati. TriArc non implica il riconoscimento automatico dello spessore né una validazione universale di tutti i giunti.
Apparecchi da confrontare
TwinArc · Cold e Root combinati
Caratteristica combinata per controllare il calore e le passate di radice.
Principio ed effetto
Secondo MAHE, TwinArc associa i comportamenti Cold e Root in funzione della potenza impostata. È una funzione di regolazione di un arco; non va confusa con la saldatura tandem con due fili-elettrodo che fondono contemporaneamente.
Applicazioni tipiche
Giunti che richiedono un apporto termico gestibile e una corretta formazione della radice. L’impiego viene definito in base alla curva Cold/Root disponibile.
Regolazioni e verifiche
Gioco, spalla e velocità restano parametri da definire a cura dell’operatore. TwinArc non identifica neppure la versione HyperMIG TWIN dotata di due trainafilo.
Apparecchi da confrontare
TIG · corrente, polarità e precisione
L’elettrodo di tungsteno genera l’arco; il materiale d’apporto viene aggiunto separatamente quando necessario. Frequenza degli impulsi, alternanza delle polarità AC e modalità di innesco sono funzioni indipendenti. WIG è la denominazione tedesca del TIG.
TIG pulsato a bassa frequenza · scandire il bagno
Variazioni di corrente più lente rendono riconoscibili le fasi di fusione e di riduzione.
Principio ed effetto
Nel TIG pulsato la corrente alterna un livello alto e uno di base senza fondere l’elettrodo di tungsteno. A bassa frequenza, l’alternanza può guidare il bagno e scandire l’apporto manuale della bacchetta. MAHE presenta LF per il controllo del bagno e le posizioni difficili.
Applicazioni tipiche
Cordoni manuali, bordi sensibili al calore e posizioni nelle quali aiuta un bagno di dimensioni controllate. Materiale d’apporto e movimento della mano vanno coordinati al ritmo scelto.
Regolazioni e verifiche
Regolare insieme corrente di picco, corrente di base, rapporto ciclico e frequenza. Una corrente di base elevata o una lunga fase di picco può aumentare molto la corrente media. LF non è la frequenza AC né una modalità di innesco.
Apparecchi da confrontare
TIG pulsato ad alta frequenza · variazioni rapide della corrente
Impulsi rapidi influenzano concentrazione e stabilità dell’arco.
Principio ed effetto
A frequenza più elevata gli impulsi non servono più come cadenza distinta per la mano. La regolazione agisce soprattutto sulla concentrazione dell’arco e sul comportamento del bagno. Il pulsato HF modula la corrente durante il cordone; l’innesco HF serve invece ad avviare l’arco senza contatto.
Applicazioni tipiche
Saldature TIG precise e lavori che richiedono un arco concentrato. MAHE dichiara fino a 20 kHz per Beta DX pro e Omega AX pro; per gli altri apparecchi valgono le rispettive specifiche.
Regolazioni e verifiche
Una frequenza maggiore non è automaticamente preferibile. Correnti e rapporto ciclico devono essere adatti al giunto. Le versioni syn con regolazione automatica degli impulsi non vanno equiparate alle regolazioni manuali dei pannelli pro.
Apparecchi da confrontare
HyperArcActive · regolazione attiva dell’arco
Regolazione MAHE per compensare le variazioni di lunghezza dell’arco.
Principio ed effetto
Nel TIG manuale, le variazioni della distanza tra elettrodo e pezzo modificano le condizioni dell’arco. MAHE presenta HyperArcActive per compensare queste variazioni e rendere più regolare l’apporto termico. La funzione assiste la conduzione manuale senza sostituirla.
Applicazioni tipiche
Posizioni difficili, giunti poco accessibili e distanza della torcia variabile. La funzione è interessante quando è difficile mantenere un arco corto e costante.
Regolazioni e verifiche
Affilatura del tungsteno, protezione gassosa e conduzione della torcia restano importanti. HyperArcActive è una regolazione, non un programma pulsato distinto né un inseguimento automatico del giunto.
Apparecchi da confrontare
TIG AC/DC · polarità e bilanciamento
Corrente continua per molti acciai; alternata per le applicazioni comuni sull’alluminio.
Principio ed effetto
Nel comune TIG DC l’elettrodo è al polo negativo. Per l’alluminio si usa spesso AC: la fase con elettrodo positivo favorisce la pulizia dell’ossido, quella negativa l’apporto di calore al pezzo. Il bilanciamento AC regola il rapporto fra le due fasi.
Applicazioni tipiche
DC per giunti appropriati in acciaio e inox; AC per molti giunti in alluminio. Stato del materiale, apporto e preparazione delle superfici determinano la scelta concreta.
Regolazioni e verifiche
Bilanciamento e frequenza AC sono grandezze distinte: il bilanciamento modifica la proporzione delle fasi, la frequenza il numero dei cicli di polarità. Una fase positiva eccessiva sollecita maggiormente il tungsteno. Le indicazioni variano fra apparecchi: non trasferire percentuali senza verifica.
Apparecchi da confrontare
AC Wave · forma della corrente e carattere dell’arco
Le forme sinusoidale, trapezoidale o rettangolare modificano il comportamento dell’arco AC.
Principio ed effetto
La forma della corrente descrive l’andamento delle fasi AC nel tempo. MAHE indica modulazioni sinusoidale, trapezoidale e rettangolare. La rapidità delle transizioni modifica carattere e rumorosità dell’arco; è distinta dalla frequenza degli impulsi e dal bilanciamento AC.
Applicazioni tipiche
Adattamento dell’arco alla geometria del giunto, alla larghezza desiderata e alla conduzione dell’operatore nelle lavorazioni AC.
Regolazioni e verifiche
Verificare le forme disponibili sul pannello e modificare una regolazione alla volta. La forma d’onda non sostituisce la scelta del campo di corrente né la pulizia della superficie in alluminio.
Apparecchi da confrontare
Mix TIG · combinare sequenze AC e DC
Alternanza automatica di sequenze AC e DC nella saldatura TIG.
Principio ed effetto
Mix TIG combina sequenze AC e DC. Associa l’azione di pulizia della sequenza AC a una diversa gestione dell’energia durante quella DC. MAHE indica in particolare l’alluminio in posizioni difficili.
Applicazioni tipiche
Lavori sull’alluminio che richiedono di adattare l’equilibrio fra pulizia, controllo del bagno e apporto termico.
Regolazioni e verifiche
Le proporzioni AC/DC e il loro ritmo dipendono dal programma disponibile. Mix TIG non è il bilanciamento all’interno di un singolo periodo AC e richiede un generatore AC/DC dotato di questa funzione.
Apparecchi da confrontare
HyperSpot e ActiveSpot · puntare con precisione
Le funzioni di puntatura facilitano saldature brevi e ripetitive.
Principio ed effetto
HyperSpot è la funzione MAHE per saldature TIG puntuali. ActiveSpot è indicata anche su HyperTIG AX e DX come funzione di puntatura rapida. Regolazioni definite aiutano a posizionare i pezzi prima del cordone finale; le due funzioni vanno distinte sul relativo pannello.
Applicazioni tipiche
Punti di fissaggio su lamiere, sottoassiemi e giunti ripetitivi nei quali è utile una successione regolare dei punti.
Regolazioni e verifiche
Adattare corrente, durata del punto e raffreddamento a materiale e gioco. Pre-gas e post-gas restano importanti anche durante la puntatura. Queste funzioni TIG non sono saldatura a resistenza con elettrodi a pinza.
Apparecchi da confrontare
Funzioni di supporto dell’apparecchio
Non tutte le denominazioni sul pannello sono processi. Riserva di potenza, sinergia e memorie di lavoro facilitano il comando e sono distinte dal principio dell’arco.
ActiveBoost · comprendere la riserva di potenza
Funzione di supporto dell’apparecchio, non un processo di saldatura o pulsazione autonomo.
Principio ed effetto
MAHE presenta ActiveBoost come una riserva di potenza attivabile in relazione all’alimentazione disponibile e alla sua protezione. La funzione riguarda la potenza fornita dal generatore ed è distinta dai programmi d’arco come pulsato LF, pulsato HF o Mix TIG.
Applicazioni tipiche
Lavori con un fabbisogno temporaneamente maggiore di potenza su versioni Beta DX o Omega AX equipaggiate di conseguenza.
Regolazioni e verifiche
Dimensionare alimentazione, protezione, cavo e fattore di servizio secondo la documentazione dell’apparecchio. ActiveBoost non autorizza ad aumentare la protezione senza verifica né a richiedere una potenza continua illimitata.
Apparecchi da confrontare
Le regolazioni essenziali
- Corrente di picco e corrente di base
- La corrente di picco fornisce la potenza della fase alta. Nel TIG pulsato la corrente di base mantiene l’arco fra gli impulsi. Entrambi i livelli influenzano la corrente media.
- Frequenza degli impulsi · Hz e kHz
- La frequenza conta i cicli completi al secondo. 1 kHz corrisponde a 1000 Hz. Un valore maggiore significa più variazioni di corrente, non automaticamente più deposito o un cordone migliore.
- Rapporto ciclico degli impulsi
- Il rapporto ciclico indica la parte del ciclo trascorsa alla corrente alta. È distinto dal fattore di servizio del generatore, che descrive la sua capacità termica a una determinata corrente di saldatura.
- Avanzamento filo e correzione della lunghezza dell’arco
- Nel MIG/MAG sinergico le curve coordinano i parametri del generatore con l’avanzamento del filo. La correzione della lunghezza dell’arco affina il punto di lavoro. Velocità del filo e velocità di avanzamento sul pezzo sono grandezze diverse.
- Bilanciamento AC e frequenza AC
- Il bilanciamento ripartisce il tempo fra elettrodo positivo e negativo. La frequenza AC definisce la ripetizione dei cicli di polarità. Queste regolazioni sono distinte dalla frequenza degli impulsi e dall’innesco HF.
- Apporto termico e velocità di avanzamento
- Corrente, tensione e tempo per lunghezza del cordone agiscono insieme. Un avanzamento lento può apportare molto calore anche con parametri pulsati bassi. La sola frequenza non descrive né l’apporto termico né la deformazione prevista.
- Sinergia, Autopuls e memorie JOB
- La sinergia coordina più regolazioni intorno a un punto di lavoro. Con Autopuls l’apparecchio regola gli impulsi nel programma previsto. Un JOB memorizza i parametri per lavori ripetitivi; la loro idoneità resta da verificare per pezzo e materiale.
Domande su impulsi e scelta del processo
Che differenza c’è fra impulso e doppio impulso MIG/MAG?
Nel MIG/MAG pulsato gli impulsi controllano il trasferimento delle gocce. Il doppio impulso aggiunge un’alternanza lenta di potenza che agisce su bagno e ondulazioni. Un aspetto simile al TIG non trasforma il processo in saldatura TIG.
Pulsato HF e innesco HF sono la stessa funzione?
No. L’innesco HF avvia l’arco senza contatto. Il pulsato HF modula la corrente durante il cordone. Un apparecchio può avere l’innesco HF senza offrire un corrispondente campo di pulsazione ad alta frequenza.
Tutti i TIG MAHE pulsano a 20 kHz?
No. MAHE dichiara fino a 20 kHz per Beta DX pro e Omega AX pro. Le versioni syn regolano gli impulsi automaticamente; le altre serie hanno funzioni e campi propri. Prima della scelta occorre verificare tipo, pannello e software.
Un programma pulsato evita automaticamente deformazioni e sfondamento?
No. Correnti alta e di base, rapporto ciclico e velocità di avanzamento determinano insieme la sollecitazione del pezzo. Un gioco eccessivo o un avanzamento troppo lento può restare problematico. Una prova verifica penetrazione, forma e deformazione.
Per l’alluminio, scegliere MIG pulsato o TIG AC/DC?
La scelta dipende da spessore, accessibilità, aspetto desiderato e ritmo produttivo. MIG pulsato e doppio impulso alimentano il filo in continuo; il TIG AC/DC separa arco e apporto per un controllo preciso. Mix TIG è una funzione aggiuntiva di alcuni apparecchi. Uno spessore minimo universale non sarebbe appropriato.
Tutti i processi sono attivati su ogni versione?
No. Serie, pannello, software ed eventuali aggiornamenti definiscono l’equipaggiamento. Per un impianto esistente sono importanti tipo esatto e pannello. Per un acquisto, la curva necessaria va confermata per la versione desiderata.
Quale processo è adatto al vostro pezzo?
Indicate materiale, spessore, giunto, posizione e risultato desiderato. Per un apparecchio esistente precisate tipo e pannello. Potremo così definire programma, equipaggiamento necessario e una prova adeguata sul pezzo.
Basi tecniche e dati del costruttore
I principi sono illustrati sul piano tecnico; le funzioni MAHE e gli esempi di apparecchi sono stati confrontati con i documenti seguenti. Campi di regolazione ed equipaggiamento vanno confermati per la versione scelta.