Equipo MIG/MAG · MAHE
HyperMIG X
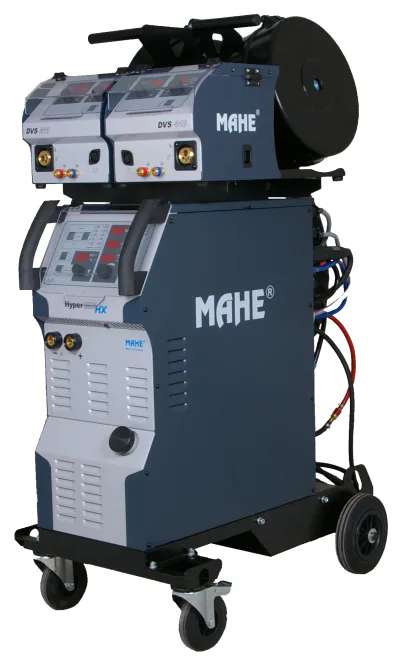
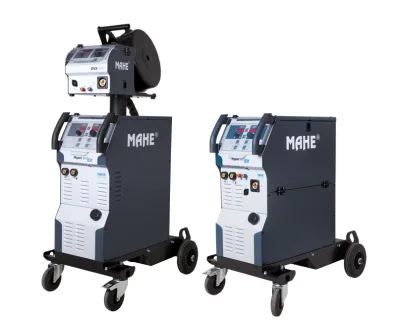
Gama MIG/MAG con procesos pulsados e Hyper y el nuevo panel de control gráfico X; el equipamiento depende de la versión.
Datos técnicos principales
- Tensión de red
- 3x400V, 50/60Hz
- Grado de protección
- IP23
Los símbolos indican funciones de la gama; el alcance depende del panel y las activaciones. Comparar ventajas y versiones CWK
HyperMIG X de MAHE. VES-TECH Swiss acuerda la entrega y la recogida en Suiza y Liechtenstein para cada pedido. Nos ocupamos de la puesta en servicio, el mantenimiento, las reparaciones en el taller asociado de Herisau y la gestión de la garantía.
Panel de control gráfico X
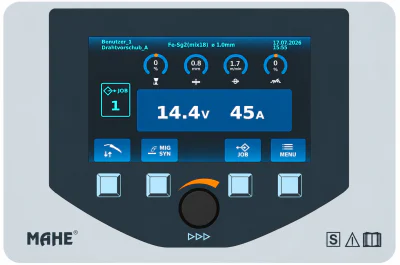
Pantalla gráfica en color, cuatro teclas de función y un codificador giratorio central con pulsación para manejar HyperMIG X e HyperMIG TWIN.
Controles y funciones en detalleVisualización clara
Vea el programa, los valores de soldadura y el alimentador de hilo activo.
Control directo
Seleccione los parámetros mediante las teclas de función y el codificador giratorio con pulsación.
99 memorias JOB
Guarde los ajustes de soldadura y recupérelos para trabajos recurrentes.
Controles y equipamiento
HyperMIG CWK: ventajas y símbolos de funciones MAHE
CWK designa el diseño compacto refrigerado por agua. La ficha MAHE actual distingue las versiones X, HX, EX y SX en las clases de corriente 300, 350 y 400. Aquí encontrará los símbolos originales del fabricante, su utilidad práctica y las opciones señaladas en el documento.
Explicación de los símbolos originales MAHE
Arco MIS
Arco MIG/MAG controlado para reducir proyecciones. El hilo, el gas y los ajustes influyen en el resultado.
Pulsado
Arco pulsado para una transferencia de gotas controlada; la ficha lo identifica como opción para EX.
Doble pulsado
Alternancia de fases de pulsado para un patrón de cordón regular. Al elegir el equipo deben tenerse en cuenta la activación y la versión del panel.
Soldadura vertical ascendente
Proceso MAHE para cordones verticales ascendentes. La ficha indica HyperUP como opción para SX.
HyperCold / Root / Force
El símbolo combinado representa HyperCold, HyperRoot e HyperForce: programas centrados en aporte térmico, pasadas de raíz y penetración.
HyperPuls
Arco pulsado dinámico de MAHE. La disponibilidad varía entre versiones de panel.
Soldadura fuerte MIG
Soldadura fuerte MIG para materiales base e hilos de aportación adecuados; la selección y la preparación de la unión dependen de la tarea.
Control de la velocidad del hilo
Control de velocidad del alimentador de hilo. La velocidad seleccionada forma parte del ajuste del proceso de soldadura.
Accionamiento de 4 rodillos
Cuatro rodillos guían y alimentan el hilo. El perfil de rodillo, la guía y la presión de contacto se adaptan al hilo.
Mando a distancia
Conexión para un mando a distancia adecuado. El mando y la conexión se seleccionan según la versión del equipo.
Bobina de hilo < 15 kg / < 300 mm
El símbolo del fabricante especifica una bobina de hilo de < 15 kg y < 300 mm. El diseño y el montaje de la bobina deben ser compatibles con el alimentador.
Otras ventajas de la versión CWK
- Control sinérgico digital
- La curva sinérgica relaciona los parámetros para la combinación seleccionada de material, hilo y gas de protección. El ajuste fino se adapta a la pieza y la unión.
- Ventiladores controlados por temperatura
- El control del ventilador adapta la refrigeración al estado térmico del sistema. Durante el uso sigue siendo decisivo el ciclo de trabajo de la clase de corriente concreta.
- Control automático de la bomba de agua
- MAHE especifica activación y desactivación automática de la bomba de agua para CWK. La antorcha, el circuito de refrigeración y las conexiones se seleccionan como una configuración coordinada.
- Accionamiento de 4 rodillos iluminado
- La ficha describe el accionamiento de alimentación de hilo como iluminado. Esto mejora la visibilidad de los rodillos, la guía y la zona de enhebrado durante los ajustes y el mantenimiento.
Procesos y opciones según la versión CWK
En pantallas pequeñas, desplace horizontalmente la tabla comparativa.
| Función | X CWK | HX CWK | EX CWK | SX CWK |
|---|---|---|---|---|
| Arco MIS | Indicado | Indicado | Indicado | Indicado |
| Pulsado | Indicado | Indicado | Opción | No indicado |
| Doble pulsado | Opción | Indicado | Opción | No indicado |
| HyperPuls | Indicado | Indicado | No indicado | Opción |
| Soldadura vertical ascendente | Indicado | Indicado | No indicado | Opción |
| HyperCold / Root / Force | Indicado | Indicado | Indicado | Indicado |
| Soldadura fuerte MIG | Indicado | Indicado | Indicado | No indicado |
| Soldadura MMA con electrodo revestido | Indicado | Indicado | Indicado | Indicado |
| TIG Lift Arc | Indicado | Indicado | Opción | No indicado |
| Ranurado por arco | Indicado | Indicado | Opción | Indicado |
Indicado significa mencionado en la ficha CWK o representado con un símbolo. En EX, pulsado, doble pulsado, TIG y ranurado por arco llevan un asterisco de opción; en SX, HyperPuls e HyperUP. Las instrucciones del panel gráfico X también identifican doble pulsado como opción. El suministro exacto y las activaciones se confirman en la oferta.
No indicado significa que esta ficha CWK no especifica la función para esa versión. El sitio web de MAHE también indica TIG Lift Arc para paneles SX; por ello se comprueba ese equipamiento para la máquina concreta. La comparación siguiente abarca las versiones CWK del documento.
Los datos eléctricos también difieren: la ficha especifica un fusible de red de 16 A para EX CWK modelo 300 y de 25 A para 350/400, frente a 20 A para X, HX y SX. Las tablas CWK separadas de la pestaña Datos técnicos reflejan estas diferencias.
Panel de control
X: panel de control gráfico
Características
- Soldadura MIS
- Soldadura pulsada
- Soldadura con doble pulsado
- Soldadura fuerte MIG
- Soldadura HyperPuls
- Soldadura HyperForce
- Soldadura HyperCold
- Soldadura HyperRoot
- Soldadura HyperUP
- Soldadura MMA con electrodo revestido
- TIG Lift Arc y ranurado por arco
- 99 programas en modo JOB
Control gráfico en el uso diario
El panel gráfico X combina una pantalla gráfica en color con cuatro teclas de función y un codificador giratorio central con pulsación. MAHE lo indica para HyperMIG X e HyperMIG TWIN. La interfaz reúne la selección de programas, los valores de soldadura y la gestión JOB; las inscripciones sobre las teclas muestran su función actual.
- Programa y alimentador de hilo activo
- La barra de información muestra el usuario, el material de hilo, el gas de protección y el diámetro de hilo, además de fecha y hora. Si hay varios alimentadores instalados, identifica el activo. Esto ayuda a comprobar que el programa y el hilo cargado coinciden con el trabajo.
- Cuatro ajustes MIG de un vistazo
- La barra superior contiene corrección de longitud de arco, espesor en mm, velocidad de hilo en m/min y dinámica del arco. Girar el codificador cambia el valor seleccionado; pulsarlo pasa al parámetro siguiente. Según las instrucciones, la corrección de longitud de arco y el espesor no están disponibles en modo MIG manual.
- Valores ajustados, medidos y HOLD
- La pantalla principal muestra en grande la tensión en V y la corriente en A. Antes de soldar indica los valores ajustados; durante la soldadura, las mediciones actuales. Después, las últimas mediciones permanecen como HOLD hasta que se acciona el panel o comienza un nuevo cordón.
- Modos de funcionamiento y preparación
- La barra de modos permite seleccionar 2 tiempos, 4 tiempos, puntos e intervalos. También permite el avance manual de hilo y la prueba de gas. La selección sinérgica de programas se basa en el material de hilo, el diámetro y el gas de protección.
- Procesos y ajuste fino
- La selección incluye los procesos MIG/MAG, pulsados e Hyper disponibles en la instalación concreta, además de MMA, TIG Lift Arc y ranurado por arco de carbono. MENU permite acceder a parámetros propios del proceso, como preflujo y posflujo de gas, comportamiento de inicio y relleno de cráter. Si el doble pulsado está habilitado, también están disponibles la frecuencia y la amplitud.
- 99 memorias JOB para trabajos recurrentes
- Los ajustes de soldadura pueden guardarse, recuperarse y editarse en 99 posiciones internas de memoria. Así puede reutilizarse una combinación adecuada de hilo, gas y parámetros. Las instrucciones indican expresamente que el modo de accionamiento de antorcha, como 2 tiempos o 4 tiempos, no se guarda en el JOB y debe seleccionarse aparte.
- Hasta ocho perfiles de usuario
- Las instrucciones describen hasta ocho usuarios con sus propios ajustes. También incluyen selección de idioma, fecha y hora e indicación del tiempo de encendido y de arco. El estado del software y el número de serie están disponibles en el menú correspondiente.
Especifique el equipamiento con precisión: la página MAHE enumera las funciones posibles del panel; las instrucciones identifican doble pulsado como opción. Por ello, los procesos disponibles y las activaciones se confirman en la oferta de la versión elegida. Adaptar una instalación EX, SX o HX existente requiere comprobar el modelo, el número de serie y la versión de software.
Explicación detallada de pulsado, Hyper y otros procesos de soldadura
Documentación del fabricante: MAHE HyperMIG X · MAHE HyperMIG TWIN · HyperMIG X · PDF · DE · 4.2
HX: Hyper Front Panel
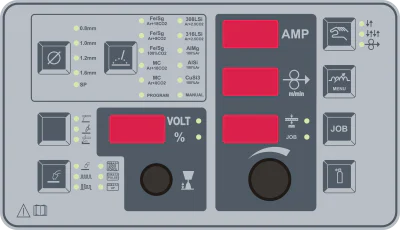
Características
- Soldadura MIS
- Soldadura pulsada
- Soldadura con doble pulsado
- Soldadura fuerte MIG
- Soldadura HyperPuls
- Soldadura HyperForce
- Soldadura HyperCold
- Soldadura HyperRoot
- Soldadura HyperUP
- Soldadura MMA con electrodo revestido
- TIG Lift Arc y ranurado por arco
- 99 programas en modo JOB
EX: EcoMIG Front Panel
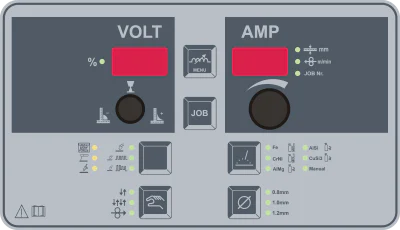
Características
- Soldadura MIS
- Soldadura fuerte MIG
- Hyper Force, Root, Cold
- Soldadura MMA con electrodo revestido
- TIG Lift Arc
- Modo JOB con 99 programas
EX: EcoPuls Front Panel
Características
- Soldadura MIS
- Soldadura pulsada
- Soldadura con doble pulsado
- Soldadura fuerte MIG
- Hyper Force, Root, Cold
- Soldadura MMA con electrodo revestido
- TIG Lift Arc
- Modo JOB con 99 programas
SX: Steel Front Panel
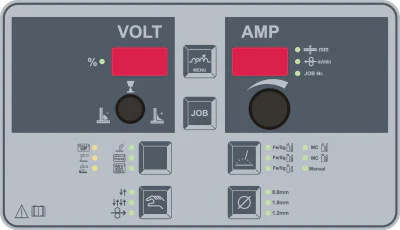
Características
- Soldadura MIS
- Soldadura HyperCold
- Soldadura HyperRoot
- Soldadura HyperForce
- Soldadura TIG Lift Arc
- Soldadura MMA
SX: Steel Puls Front Panel
Características
- Soldadura MIS
- Soldadura HyperPuls
- Soldadura HyperCold
- Soldadura HyperRoot
- Soldadura HyperForce
- Soldadura HyperUP
- Soldadura TIG Lift Arc
- Soldadura MMA
Datos técnicos
Datos técnicos
| Modelo | 300 | 350 | 400 |
|---|---|---|---|
| Upgrade | max 400A | max 400A | – |
| Tensión de red | 3x400V, 50/60Hz | 3x400V, 50/60Hz | 3x400V, 50/60Hz |
| Fusible de red (retardado) | 20A | 20A | 20A |
| Tensión en vacío | 105V | 105V | 105V |
| Corriente de entrada efectiva | 19A | 19A | 19A |
| Rango de corriente de soldadura | 10 - 300A | 10 - 350A | 10 - 400A |
| Ciclo de trabajo a la corriente máxima (40 °C) | – | – | 45% / 400A |
| Corriente al 60 % del ciclo de trabajo (40 °C) | – | 350A | 360A |
| Corriente al 100 % del ciclo de trabajo (40 °C) | 300A | 300A | 300A |
| Rendimiento | 86% | 86% | 86% |
| Consumo en vacío | 43W | 43W | 43W |
| Factor de potencia | 0.95 | 0.95 | 0.95 |
| Potencia recomendada del generador | 17kVA | 21kVA | 25kVA |
| Dimensiones CWK (Al × An × L) | 930x512x864mm | 930x512x864mm | 930x512x864mm |
| Peso CWK | 70kg | 70kg | 70kg |
| Grado de protección | IP23 | IP23 | IP23 |
| Marcado de conformidad | CE | CE | CE |
| Clase de seguridad | S | S | S |
Modelos CWK X, HX y SX según las tablas idénticas de las páginas PDF 2, 4 y 8. Un guion indica que la celda no contiene ningún valor. El equipamiento de procesos debe seleccionarse por separado de los datos eléctricos.
Ficha MAHE X / HX / EX / SX CWK · PDF · Alemán
| Modelo | 300 | 350 | 400 |
|---|---|---|---|
| Upgrade | – | max 400A | – |
| Tensión de red | 3x400V, 50/60Hz | 3x400V, 50/60Hz | 3x400V, 50/60Hz |
| Fusible de red (retardado) | 16A | 25A | 25A |
| Tensión en vacío | 105V | 105V | 105V |
| Corriente de entrada efectiva | 12,5A | 19A | 19A |
| Rango de corriente de soldadura | 10 - 300A | 10 - 350A | 10 - 400A |
| Ciclo de trabajo a la corriente máxima (40 °C) | 40% / 300A | – | 45% / 400A |
| Corriente al 60 % del ciclo de trabajo (40 °C) | 240A | 350A | 360A |
| Corriente al 100 % del ciclo de trabajo (40 °C) | 180A | 300A | 300A |
| Rendimiento | 86% | 87% | 87% |
| Consumo en vacío | 20W | 43W | 43W |
| Factor de potencia | 0,73 | 0,95 | 0,95 |
| Potencia recomendada del generador | 22kVA | 21kVA | 25kVA |
| Dimensiones CWK (Al × An × L) | 930x512x864mm | 930x512x864mm | 930x512x864mm |
| Grado de protección | IP23 | IP23 | IP23 |
| Marcado de conformidad | CE | CE | CE |
| Clase de seguridad | S | S | S |
EX CWK según la página PDF 6. Los asteriscos de opciones de procesos figuran en la comparación de equipamiento. La fila de peso original no indica unidad y, por ello, no se reproduce aquí como especificación técnica de peso hasta aclararlo.
Ficha MAHE X / HX / EX / SX CWK · PDF · Alemán
| Modelo | 300 | 350 | 400 | 450* | 500* | 550* | 600* |
|---|---|---|---|---|---|---|---|
| Upgrade | max 400A | max 400A | – | max 600A | max 600A | max 600A | – |
| Tensión de red | 3x400V, 50/60Hz | 3x400V, 50/60Hz | 3x400V, 50/60Hz | 3x400V, 50/60Hz | 3x400V, 50/60Hz | 3x400V, 50/60Hz | 3x400V, 50/60Hz |
| Fusible de red | 20A | 20A | 20A | 32A | 32A | 32A | 32A |
| Tensión en vacío | 105V | 105V | 105V | 105V | 105V | 105V | 105V |
| Corriente de entrada efectiva | 19A | 19A | 19A | 32A | 32A | 32A | 32A |
| Rango de corriente de soldadura | 10 - 300A | 10 - 350A | 10 - 400A | 10 - 450A | 10 - 500A | 10 - 550A | 10 - 600A |
| Ciclo de trabajo a la corriente máxima (40 °C) | – | – | 45% / 400A | – | 70% / 500A | 50% / 550A | 40% / 600A |
| Corriente al 60 % del ciclo de trabajo (40 °C) | – | 350A | 360A | – | – | 530A | 530A |
| Corriente al 100 % del ciclo de trabajo (40 °C) | 300A | 300A | 300A | 450A | 450A | 450A | 450A |
| Dimensiones CWK/CGK | 930x512x864mm | 930x512x864mm | 930x512x864mm | – | – | – | – |
| Dimensiones WWK/WGK | 1400x512x864mm | 1400x512x864mm | 1400x512x864mm | 1400x512x864mm | 1400x512x864mm | 1400x512x864mm | 1400x512x864mm |
| Peso CGK | 65kg | 65kg | 65kg | – | – | – | – |
| Peso CWK | 70kg | 70kg | 70kg | – | – | – | – |
| Peso WGK | 80kg | 80kg | 80kg | – | – | – | – |
| Peso WWK | 85kg | 85kg | 85kg | 92kg | 92kg | 92kg | 92kg |
| Grado de protección | IP23 | IP23 | IP23 | IP23 | IP23 | IP23 | IP23 |
| Marcado de conformidad | CE | CE | CE | CE | CE | CE | CE |
| Clase de seguridad | S | S | S | S | S | S | S |
Tabla general de HyperMIG X del sitio web de MAHE. Para CWK X/HX/SX y EX, utilice las tablas separadas de la ficha CWK actual mostradas arriba. Las clases de corriente marcadas con * solo están disponibles como WWK.
Equipamiento
Accesorios compatibles
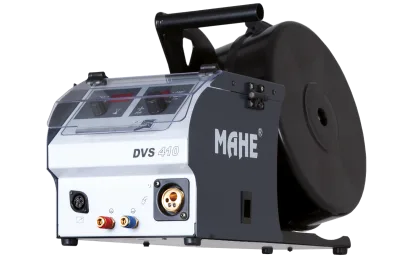
DVS 410
Alimentador de hilo ligero para la serie HyperMIG X.
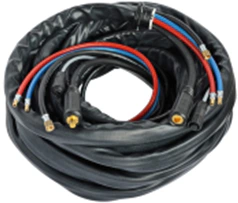
Paquete de interconexión
Paquete de interconexión entre la fuente de corriente HyperMIG X y el alimentador de hilo.
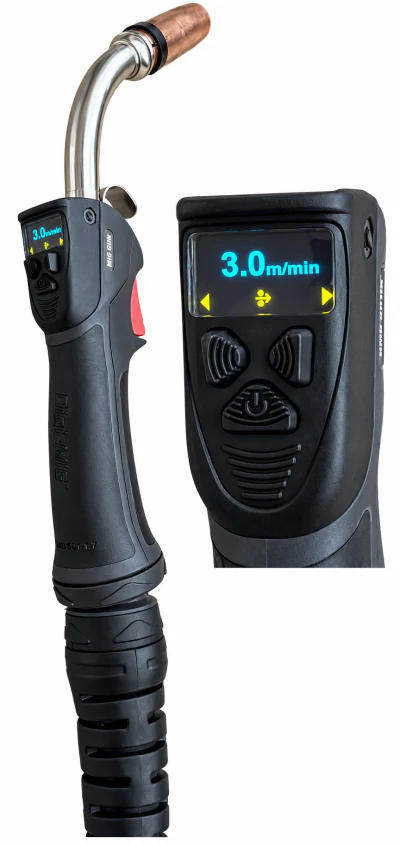
MG500
Antorcha MIG/MAG refrigerada por agua con pantalla gráfica y mando a distancia, capacidad de 500 A al 60 % del ciclo de trabajo y 4 m de longitud.
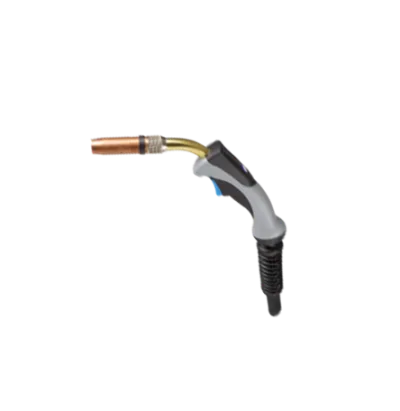
MF405W
Antorcha MIG/MAG refrigerada por agua para la serie HyperMIG X.
MF240W
Antorcha MIG/MAG refrigerada por agua para rangos de potencia inferiores.
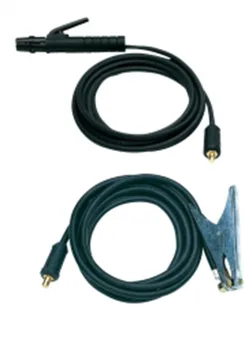
Cable de electrodo de 25–90 mm²
Cable de electrodo para sistemas de soldadura HyperMIG X, EcoMIG, MMS y Delta.
Cable de retorno de 25–90 mm²
Cable de retorno para sistemas de soldadura HyperMIG X, EcoMIG, MMS y Delta.
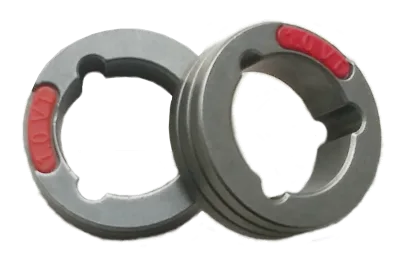
Rodillos de alimentación de hilo HyperMIG X
Rodillos de alimentación de hilo para la serie HyperMIG X, con versiones para acero y aluminio, además de versiones moleteadas.