MAHE-Schweissverfahren
MIG/MAG-Puls, Doppelpuls und WIG/TIG verständlich erklärt: Wirkprinzip, Anwendung und die Einstellungen, die den Unterschied machen.
MIG/MAG
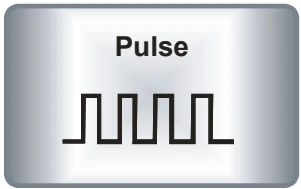
MIG/MAG-Puls
Grundstrom und Stromimpulse steuern den Übergang des abschmelzenden Drahtes.
Prinzip & Anwendung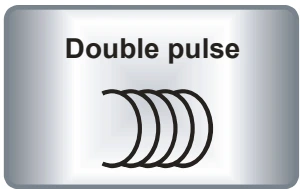
Doppelpuls
Ein langsamer Leistungswechsel überlagert den eigentlichen MIG/MAG-Puls.
Prinzip & Anwendung
HyperPuls
MAHE-Prozess für produktives Pulsschweissen mit kontrollierbarem Lichtbogen.
Prinzip & AnwendungHyperSpeedPuls
Im HyperMIG-Programm genannte Pulsfunktion für die konkrete Produktionsaufgabe.
Prinzip & Anwendung
HyperForce
Konzentrierter MIG/MAG-Lichtbogen für Schweissaufgaben mit höherem Einbrandbedarf.
Prinzip & Anwendung
WIG/TIG
WIG/TIG-LF-Puls
Langsamere Stromwechsel machen Schmelz- und Entlastungsphasen gut erkennbar.
Prinzip & Anwendung
WIG/TIG-HF-Puls
Schnelle Stromimpulse beeinflussen Konzentration und Stabilität des Lichtbogens.
Prinzip & Anwendung
WIG/TIG AC/DC
Gleichstrom für viele Stähle; Wechselstrom für typische Aluminiumaufgaben.
Prinzip & Anwendung
AC Wave
Sinus-, Trapez- oder Rechteckform verändern das Verhalten des AC-Lichtbogens.
Prinzip & Anwendung
Mix TIG
Automatischer Wechsel zwischen AC- und DC-Abschnitten beim WIG-Schweissen.
Prinzip & Anwendung
HyperSpot und ActiveSpot
Punkt- und Heftfunktionen unterstützen wiederkehrende kurze Schweissungen.
Prinzip & AnwendungUnterstützende Gerätefunktionen
ActiveBoost
Unterstützende Gerätefunktion, kein eigener Puls- oder Schweissprozess.
Prinzip & AnwendungVom Prozessnamen zur passenden Schweissaufgabe
MIG/MAG arbeitet mit einer abschmelzenden Drahtelektrode, WIG/TIG mit einer nicht abschmelzenden Wolframelektrode. Die folgenden Erläuterungen zeigen, welche Grösse ein Programm verändert, wofür es eingesetzt wird und was bei der Einstellung zählt. Puls, Doppelpuls, AC-Frequenz und HF-Zündung erfüllen unterschiedliche Aufgaben.
Entscheidend ist die konkrete Ausführung: Baureihe, Bedienpanel, Software und freigeschaltete Kennlinie bestimmen den Funktionsumfang. Die verlinkten Geräte dienen zum Vergleich; nicht jede Variante besitzt alle hier erklärten Funktionen.
Die Pulsarten im Vergleich
Auf kleinen Bildschirmen lässt sich die Tabelle seitlich verschieben.
| Funktion | Was verändert sich? | Worauf wirkt es? |
|---|---|---|
| MIG/MAG-Puls | Kurze Stromspitzen über einem Grundstrom | Kontrollierter Tropfenübergang des Drahtes |
| Doppelpuls | Langsamer Leistungsrhythmus zusätzlich zum MIG-Puls | Badbewegung und gleichmässige Nahtschuppung |
| WIG/TIG-LF-Puls | Gut wahrnehmbarer Wechsel von Puls- und Grundstrom | Manuelle Badführung und Zusatzrhythmus |
| WIG/TIG-HF-Puls | Schneller Wechsel des Schweissstroms während der Naht | Lichtbogenkonzentration und Badverhalten |
| AC-Frequenz / Balance | Polaritätszyklen / Anteil der positiven und negativen Phase | AC-Lichtbogencharakter / Reinigung und Elektrodenbelastung |
| HF-Zündung | Berührungsloser Start des Lichtbogens | Zündvorgang, nicht die Pulsfolge beim Schweissen |
MIG/MAG · Draht, Tropfenübergang und Badkontrolle
MIG verwendet inertes, MAG aktives Schutzgas. Hier schmilzt ein kontinuierlich geförderter Draht ab. Schutzgas, Drahtdurchmesser und Werkstoffkennlinie werden gemeinsam gewählt. Die Programme unterscheiden sich darin, wie sie Tropfenübergang, Lichtbogendruck oder den Wechsel von Leistungsphasen führen.
MIS · geregelter Standardlichtbogen
Spritzerarmer MIG/MAG-Lichtbogen für den Werkstattalltag.
Prinzip und Wirkung
MIS steht bei MAHE für Multi-Induktion-System. Die Regelung beeinflusst das Lichtbogenverhalten und den Werkstoffübergang, um Spritzer und anschliessende Reinigungsarbeit zu reduzieren. MIS ist eine MIG/MAG-Kennlinie; es ist weder ein WIG-Verfahren noch automatisch ein Pulsprogramm.
Typische Anwendung
Allgemeine Fertigung, Reparaturen und Montage, wenn ein ruhig führbarer Lichtbogen und überschaubare Nacharbeit gefragt sind. Die passende Kennlinie richtet sich nach Draht, Gas und Werkstoff.
Darauf kommt es an
Drahtvorschub, Lichtbogenlänge und Dynamik an der Probe abstimmen. Saubere Kontaktflächen, ein gleichmässiger Drahttransport und die richtige Gasabdeckung bleiben entscheidend; auch ein geregelter Lichtbogen ist nicht unter allen Bedingungen spritzerfrei.
Geräte zum Vergleich
MIG/MAG-Puls · kontrollierter Tropfenübergang
Grundstrom und Stromimpulse steuern den Übergang des abschmelzenden Drahtes.
Prinzip und Wirkung
Ein Grundstrom hält den Lichtbogen aufrecht, während kurze Stromspitzen die Tropfenablösung unterstützen. Bei passender Abstimmung ist ein regelmässiger, kurzschlussarmer Übergang möglich. Die Stromquelle stimmt Impulsform und Drahtvorschub über die gewählte Synergielinie aufeinander ab.
Typische Anwendung
Aluminium, nichtrostende Stähle und Stahl mit passendem Draht-/Gasprogramm. Interessant bei wechselnden Positionen und wenn weniger Spritzer als beim konventionellen Übergang gewünscht sind.
Darauf kommt es an
Zuerst Werkstoff, Drahtdurchmesser und Schutzgas korrekt wählen, danach Drahtvorschub und Lichtbogenkorrektur einstellen. Eine Puls-Kennlinie ersetzt weder die Nahtvorbereitung noch die Prüfung von Einbrand und Flankenanbindung.
Geräte zum Vergleich
Doppelpuls · zwei überlagerte Rhythmen
Ein langsamer Leistungswechsel überlagert den eigentlichen MIG/MAG-Puls.
Prinzip und Wirkung
Zusätzlich zum schnellen Impuls für den Tropfenübergang wechseln Phasen mit höherer und niedrigerer Leistung. Dieser langsamere Rhythmus beeinflusst Badbewegung und Nahtschuppung. So lässt sich eine gleichmässige, WIG-ähnliche Oberfläche erzielen, während weiterhin mit abschmelzendem Draht geschweisst wird.
Typische Anwendung
Besonders für sichtbare Aluminiumnähte und wiederkehrende Bauteile, bei denen ein gleichmässiges Nahtbild wichtig ist. Auch hier bestimmt die freigegebene Kennlinie, welche Werkstoffe und Drähte möglich sind.
Darauf kommt es an
Doppelpulsfrequenz, Leistungsunterschied und Schweissgeschwindigkeit gemeinsam abstimmen. Zu langsames Führen kann trotz Puls viel Wärme einbringen. Eine regelmässige Schuppung allein belegt weder ausreichenden Einbrand noch eine fehlerfreie Naht.
Geräte zum Vergleich
HyperPuls · dynamischer MAHE-Pulslichtbogen
MAHE-Prozess für produktives Pulsschweissen mit kontrollierbarem Lichtbogen.
Prinzip und Wirkung
HyperPuls ist eine herstellerspezifische MIG/MAG-Pulsregelung. MAHE beschreibt den Prozess für zügiges Schweissen und Mehrlagenaufgaben. Entscheidend ist, Abschmelzleistung und Schweissgeschwindigkeit so aufeinander abzustimmen, dass die geforderte Nahtgeometrie und Flankenanbindung erreicht werden.
Typische Anwendung
Fertigungsnähte und mehrlagige Verbindungen mit geeigneter Kennlinie, insbesondere wenn die Prozessführung gegenüber einem normalen Pulsprogramm weiter abgestimmt werden soll.
Darauf kommt es an
Die tatsächliche Geschwindigkeit, der Verzug und die Zwischenlagentemperatur hängen vom Bauteil ab. HyperPuls und Doppelpuls sind unterschiedliche Funktionen; die genaue Kombination und Verfügbarkeit wird am Bedienpanel geprüft.
Geräte zum Vergleich
HyperSpeedPuls · Pulsfunktion für die Fertigung
Im HyperMIG-Programm genannte Pulsfunktion für die konkrete Produktionsaufgabe.
Prinzip und Wirkung
MAHE führt HyperSpeedPuls in der Geräteausstattung der HyperMIG-X-Reihe auf. Für die Auswahl genügt der Funktionsname allein nicht: Benötigt werden die tatsächlich vorhandene Kennlinie, der Werkstoff und die vorgesehene Draht-/Gaskombination. Daraus wird der passende Arbeitspunkt bestimmt.
Typische Anwendung
Wiederkehrende Produktionsnähte, für die eine passende HyperMIG-Pulslösung geprüft werden soll. Ein Versuch am Originalwerkstoff zeigt, ob Geschwindigkeit, Nahtform und Spritzerverhalten zur Aufgabe passen.
Darauf kommt es an
Bedienpanel, Softwarestand und freigeschaltetes Programm vor der Auswahl abgleichen. Im Versuch werden Schweissgeschwindigkeit, Nahtgeometrie, Nacharbeit und Bauteiltemperatur gemeinsam verglichen. Erst dieser Vergleich zeigt den Nutzen für die konkrete Fertigung.
Geräte zum Vergleich
HyperForce · Einbrand und Lichtbogendruck
Konzentrierter MIG/MAG-Lichtbogen für Schweissaufgaben mit höherem Einbrandbedarf.
Prinzip und Wirkung
HyperForce richtet den Prozess auf einen druckvollen Lichtbogen und tiefen Einbrand aus. Das ist vor allem dort relevant, wo die Nahtflanken zuverlässig aufgeschmolzen werden müssen. Ob sich dadurch Nahtvorbereitung oder Lagenaufbau ändern lassen, wird an der konkreten Verbindung erprobt.
Typische Anwendung
Bauteile mit höherem Leistungsbedarf und anspruchsvolle Fugen, sofern Werkstoff, Position und Kennlinie dazu passen. Der Prozess kann eine Alternative zu einer weniger konzentrierten Lichtbogeneinstellung sein.
Darauf kommt es an
Brennerwinkel, Stick-out, Schweissgeschwindigkeit und Fugenöffnung beeinflussen das Ergebnis deutlich. Tiefer Einbrand ist kein Ersatz für einen nachgewiesenen Lagenaufbau; Durchbrand und zu starke Wärmeeinbringung bleiben zu beurteilen.
Geräte zum Vergleich
HyperCold · Wärme gezielt begrenzen
MAHE-Kennlinie für wärmeempfindliche Bauteile und Spaltüberbrückung.
Prinzip und Wirkung
HyperCold ist auf eine kontrollierte Wärmeeinbringung und ein gut führbares Schmelzbad ausgelegt. MAHE nennt insbesondere spaltüberbrückende Aufgaben und Wurzellagen. Der Nutzen entsteht durch die passende Kombination aus Kennlinie, Leistung und Brennerbewegung.
Typische Anwendung
Dünnere oder verzugsempfindliche Konstruktionen sowie Verbindungen mit kontrolliertem Fügespalt. Die Eignung wird an Material, Nahtform und Blechdicke geprüft.
Darauf kommt es an
Weniger Wärme darf nicht zu fehlender Flankenanbindung führen. Leistung und Geschwindigkeit so abstimmen, dass beide Bauteilkanten sicher aufschmelzen. Eine kalt geführte Einstellung garantiert weder verzugsfreie Teile noch unbegrenzte Spaltüberbrückung.
Geräte zum Vergleich
HyperRoot · die Wurzellage kontrollieren
Aufgabenbezogene MIG/MAG-Regelung für den Nahtgrund.
Prinzip und Wirkung
Bei der Wurzellage müssen Nahtgrund und beide Flanken aufschmelzen, ohne dass das Bad unkontrolliert durchfällt. HyperRoot ist im MAHE-Programm Teil der Cold-/Root-Funktionen. Wurzelspalt, Steghöhe und erreichbare Brennerposition werden deshalb zusammen mit der Kennlinie betrachtet.
Typische Anwendung
Erste Lagen von geeigneten Stumpfverbindungen und Aufgaben mit wechselnder Zugänglichkeit. Ob eine Gegenlage, Badsicherung oder zusätzliche Wurzelschutzmassnahme nötig ist, bestimmt die Verbindung.
Darauf kommt es an
Den zulässigen Spaltbereich an einer Probe festlegen und die Nahtunterseite beurteilen. HyperRoot ersetzt keine geforderte Formierung oder Nahtprüfung. Das Bedienpanel entscheidet, ob Root separat oder innerhalb einer kombinierten Funktion verfügbar ist.
Geräte zum Vergleich
HyperUP · vertikal aufwärts schweissen
Wechsel von Heiss- und Kaltphasen für die Steignaht.
Prinzip und Wirkung
HyperUP wechselt automatisch zwischen einer leistungsstärkeren und einer kühleren Prozessphase. Das unterstützt den Aufbau und die Kontrolle des Bades beim Schweissen nach oben. MAHE beschreibt damit Steignähte mit geradliniger Führung statt der üblichen Pendelbewegung.
Typische Anwendung
Vertikale Nähte, bei denen ein reproduzierbarer Badaufbau und eine gleichmässige Führung gesucht werden. Werkstoff und Kennlinie müssen für die vorgesehene Position geeignet sein.
Darauf kommt es an
Phasenabstimmung, Nahtquerschnitt und Schweissgeschwindigkeit an einer Probe festlegen. Zu grosses Badvolumen kann auch mit HyperUP absacken. Die Funktion ist abhängig von Bedienpanel und gegebenenfalls freigeschaltetem Programm.
Geräte zum Vergleich
TriArc · Cold, Root und Force kombiniert
Dynamische Kennlinie mit leistungsabhängigem Lichtbogenverhalten.
Prinzip und Wirkung
MAHE beschreibt TriArc als dynamischen Lichtbogen, der abhängig vom eingestellten Leistungsbereich Cold-, Root- oder Force-Verhalten nutzt. Die drei Namen bezeichnen unterschiedliche Schwerpunkte der Prozessführung, nicht drei gleichzeitig unabhängig arbeitende Lichtbögen.
Typische Anwendung
Aufgaben, bei denen innerhalb der vorgesehenen Kennlinie verschiedene Leistungsbereiche genutzt werden. Zur Auswahl werden Bauteildicke, Nahtaufbau und gewünschtes Badverhalten gemeinsam betrachtet.
Darauf kommt es an
Der Funktionsumfang wird an der konkreten Stromquelle und ihrem Bedienpanel geprüft. Aus TriArc folgt weder eine automatische Erkennung der Bauteildicke noch eine pauschale Freigabe jeder Nahtaufgabe.
Geräte zum Vergleich
TwinArc · Cold und Root kombiniert
Kombinierte Kennlinie für wärmekontrollierte Aufgaben und Wurzeln.
Prinzip und Wirkung
TwinArc verbindet nach MAHE Cold- und Root-Verhalten abhängig von der Leistungseinstellung. Es handelt sich um eine Regelungsfunktion für einen Lichtbogen. Die Bezeichnung ist nicht mit Tandemschweissen mit zwei gleichzeitig abschmelzenden Drahtelektroden gleichzusetzen.
Typische Anwendung
Verbindungen mit Fokus auf beherrschbaren Wärmeeintrag und die Ausbildung der Wurzellage. Der Einsatz wird über die verfügbare Cold-/Root-Kennlinie konkretisiert.
Darauf kommt es an
Spalt, Steg und Schweissgeschwindigkeit bleiben Einstellgrössen des Anwenders. TwinArc ist nicht gleichbedeutend mit der HyperMIG-TWIN-Geräteausführung mit zwei Drahtvorschubkoffern.
Geräte zum Vergleich
WIG/TIG · Stromverlauf, Polarität und Präzision
Die Wolframelektrode erzeugt den Lichtbogen; Zusatz wird bei Bedarf separat zugeführt. Pulsfrequenz, AC-Polaritätswechsel und Zündart sind voneinander unabhängige Funktionen. WIG und TIG bezeichnen dasselbe Grundverfahren.
WIG/TIG-LF-Puls · den Badrhythmus führen
Langsamere Stromwechsel machen Schmelz- und Entlastungsphasen gut erkennbar.
Prinzip und Wirkung
Beim WIG-Pulsen wechseln Pulsstrom und Grundstrom, während die Wolframelektrode nicht abschmilzt. Bei niedriger Pulsfrequenz lässt sich der Wechsel zur Führung des Bades und zur rhythmischen Zugabe des Zusatzstabes nutzen. MAHE beschreibt LF-Puls insbesondere für kontrollierte Badführung und Zwangslagen.
Typische Anwendung
Manuelle Nähte, wärmeempfindliche Kanten und Positionen, in denen ein überschaubares Bad unterstützt. Zusatzwerkstoff und Handbewegung werden auf den gewählten Rhythmus abgestimmt.
Darauf kommt es an
Pulsstrom, Grundstrom, Pulsdaueranteil und Frequenz gemeinsam einstellen. Ein hoher Grundstrom oder ein langer Pulsanteil kann den mittleren Strom stark erhöhen. LF-Puls ist weder AC-Frequenz noch ein anderes Zündverfahren.
Geräte zum Vergleich
WIG/TIG-HF-Puls · schneller Stromwechsel
Schnelle Stromimpulse beeinflussen Konzentration und Stabilität des Lichtbogens.
Prinzip und Wirkung
Bei höherer Pulsfrequenz folgen die Stromimpulse so schnell, dass sie nicht mehr als einzelne Arbeitsrhythmen für die Hand dienen. Die Einstellung beeinflusst vielmehr Lichtbogenfokus und Badverhalten. HF-Puls regelt den Schweissstrom während der Naht; HF-Zündung erzeugt dagegen den berührungslosen Lichtbogenstart.
Typische Anwendung
Präzise WIG-Nähte und Aufgaben mit konzentrierter Lichtbogenführung. MAHE nennt bei Beta DX pro und Omega AX pro Pulsen bis 20 kHz; für andere Geräte gelten deren eigene Angaben.
Darauf kommt es an
Eine höhere Frequenz ist nicht automatisch die bessere Einstellung. Pulsstrom, Grundstrom und Pulsanteil müssen zur Naht passen. Die syn-Ausführungen mit automatischer Pulseinstellung dürfen nicht mit dem manuellen Funktionsumfang der pro-Panels gleichgesetzt werden.
Geräte zum Vergleich
HyperArcActive · aktive Lichtbogenregelung
MAHE-Regelung zur Kompensation veränderlicher Lichtbogenlänge.
Prinzip und Wirkung
Beim manuellen WIG-Schweissen verändert ein schwankender Abstand zwischen Elektrode und Werkstück die Lichtbogenbedingungen. HyperArcActive ist laut MAHE auf die Kompensation solcher Längenänderungen und einen gleichmässigeren Wärmeeintrag ausgelegt. Es ergänzt die Handführung, statt sie zu ersetzen.
Typische Anwendung
Zwangslagen, schwer zugängliche Nähte und wechselnde Brennerabstände. Die Funktion ist besonders dann interessant, wenn eine konstant kurze Lichtbogenlänge schwierig einzuhalten ist.
Darauf kommt es an
Elektrodenanschliff, Gasabdeckung und Brennerführung bleiben wichtig. HyperArcActive ist eine Regelungsfunktion und nicht mit einem separaten Pulsprogramm oder automatischer Nahtverfolgung gleichzusetzen.
Geräte zum Vergleich
WIG/TIG AC/DC · Polarität und Balance
Gleichstrom für viele Stähle; Wechselstrom für typische Aluminiumaufgaben.
Prinzip und Wirkung
Beim üblichen WIG-DC-Schweissen liegt die Elektrode am Minuspol. Für Aluminium wird häufig AC genutzt: Die positive Elektrodenphase unterstützt die Reinigung der Oxidschicht, die negative Phase die Wärmeeinbringung ins Werkstück. Die AC-Balance bestimmt das Verhältnis dieser Phasen.
Typische Anwendung
DC für geeignete Stahl- und Chromstahlnähte; AC für viele Aluminiumverbindungen. Werkstoffzustand, Zusatz und Oberflächenvorbereitung bestimmen die konkrete Verfahrenswahl.
Darauf kommt es an
Balance und AC-Frequenz sind eigene Grössen: Balance verändert den Phasenanteil, AC-Frequenz die Zahl der Polaritätswechselzyklen. Zu viel positive Elektrodenphase belastet den Wolfram stärker. Die Balance-Anzeige ist geräteabhängig; Prozentwerte nicht ungeprüft übertragen.
Geräte zum Vergleich
AC Wave · Stromform und Lichtbogencharakter
Sinus-, Trapez- oder Rechteckform verändern das Verhalten des AC-Lichtbogens.
Prinzip und Wirkung
Die Stromform beschreibt den zeitlichen Verlauf der AC-Phasen. MAHE nennt Sinus, Trapez und Rechteck als wählbare Modulationen. Unterschiedlich steile Stromwechsel verändern Lichtbogencharakter und Geräusch; sie sind von Pulsfrequenz und AC-Balance getrennt zu betrachten.
Typische Anwendung
Abstimmung des Lichtbogens auf Fugenform, gewünschte Nahtbreite und persönliche Führungsweise bei AC-Schweissaufgaben.
Darauf kommt es an
Verfügbare Formen am Bedienpanel prüfen und jeweils nur eine Einstellung verändern. Die Stromform ist kein Ersatz für die Wahl des passenden Strombereichs oder eine saubere Aluminiumoberfläche.
Geräte zum Vergleich
Mix TIG · AC- und DC-Abschnitte kombinieren
Automatischer Wechsel zwischen AC- und DC-Abschnitten beim WIG-Schweissen.
Prinzip und Wirkung
Mix TIG kombiniert AC-Abschnitte mit DC-Abschnitten. Das verbindet die Reinigungswirkung der AC-Phase mit einem anders geführten Energieeintrag während der DC-Phase. MAHE nennt diesen Modus insbesondere für Aluminium in Zwangslagen.
Typische Anwendung
Aluminiumaufgaben, bei denen das Zusammenspiel von Reinigungswirkung, Badkontrolle und Wärmeeintrag angepasst werden soll.
Darauf kommt es an
AC/DC-Anteile und deren zeitliche Abstimmung richten sich nach dem verfügbaren Programm. Mix TIG ist nicht dasselbe wie AC-Balance innerhalb einer einzelnen AC-Periode und setzt eine entsprechend ausgerüstete AC/DC-Quelle voraus.
Geräte zum Vergleich
HyperSpot und ActiveSpot · gezielt heften
Punkt- und Heftfunktionen unterstützen wiederkehrende kurze Schweissungen.
Prinzip und Wirkung
HyperSpot ist die MAHE-Funktion für punktuelle WIG-Schweissungen. ActiveSpot wird bei HyperTIG AX und DX zusätzlich als schnelle Heftfunktion aufgeführt. Mit definierten Einstellungen lassen sich Bauteile für die anschliessende Naht positionieren; die beiden Funktionen werden am jeweiligen Panel unterschieden.
Typische Anwendung
Heftstellen an Blechen, Baugruppen und wiederkehrenden Verbindungen, bei denen eine gleichmässige Punktfolge wichtig ist.
Darauf kommt es an
Strom, Punktdauer und Abkühlzeit auf Werkstoff und Fügespalt abstimmen. Gasvor- und Gasnachströmung sind auch beim Heften relevant. Diese WIG-Funktionen sind kein Widerstandspunktschweissen mit Zangenelektroden.
Geräte zum Vergleich
Unterstützende Gerätefunktionen
Nicht jede Bezeichnung am Bedienpanel ist ein eigener Schweissprozess. Leistungsreserve, Synergie und gespeicherte Jobs unterstützen die Bedienung und sind vom Wirkprinzip des Lichtbogens zu unterscheiden.
ActiveBoost · Leistungsreserve richtig einordnen
Unterstützende Gerätefunktion, kein eigener Puls- oder Schweissprozess.
Prinzip und Wirkung
MAHE beschreibt ActiveBoost als zuschaltbare Leistungsreserve im Zusammenhang mit der verfügbaren Netzleistung und der Absicherung. Die Funktion betrifft die Leistungsbereitstellung der Stromquelle und ist von Lichtbogenprogrammen wie LF-Puls, HF-Puls oder Mix TIG zu unterscheiden.
Typische Anwendung
Aufgaben mit zeitweise erhöhtem Leistungsbedarf an entsprechend ausgerüsteten Beta-DX- oder Omega-AX-Ausführungen.
Darauf kommt es an
Netzanschluss, Absicherung, Zuleitung und Einschaltdauer nach den Geräteunterlagen auslegen. ActiveBoost erlaubt weder eine höhere Sicherung ohne Prüfung noch eine beliebig hohe Dauerleistung.
Geräte zum Vergleich
Die wichtigsten Einstellgrössen
- Pulsstrom und Grundstrom
- Der Pulsstrom liefert die höhere Leistung der Schmelzphase. Der niedrigere Grundstrom hält beim WIG-Pulsen den Lichtbogen zwischen den Pulsen aufrecht. Beide zusammen beeinflussen den mittleren Strom.
- Pulsfrequenz · Hz und kHz
- Die Frequenz zählt vollständige Pulszyklen pro Sekunde. 1 kHz entspricht 1000 Hz. Eine höhere Zahl bedeutet mehr Stromwechsel, nicht automatisch mehr Abschmelzleistung oder eine bessere Naht.
- Pulsdaueranteil · Duty Cycle
- Der Pulsdaueranteil gibt an, wie lange innerhalb eines Pulszyklus der hohe Strom anliegt. Er ist von der Einschaltdauer der Stromquelle zu unterscheiden: Diese beschreibt deren thermische Belastbarkeit bei einem bestimmten Schweissstrom.
- Drahtvorschub und Lichtbogenkorrektur
- Beim synergischen MIG/MAG stimmen Kennlinien die Stromquellenparameter auf den Drahtvorschub ab. Die Lichtbogenkorrektur verändert den Arbeitspunkt zusätzlich. Drahtgeschwindigkeit und Schweissgeschwindigkeit am Bauteil sind unterschiedliche Grössen.
- AC-Balance und AC-Frequenz
- Balance verteilt die Zeit zwischen positiver und negativer Elektrodenphase. AC-Frequenz bestimmt die Wiederholung der Polaritätszyklen. Beide Einstellungen sind von der Pulsfrequenz und der HF-Zündung zu trennen.
- Wärmeeintrag und Schweissgeschwindigkeit
- Strom, Spannung und Zeit pro Nahtlänge wirken zusammen. Langsames Schweissen kann trotz niedriger Pulsparameter viel Wärme einbringen. Pulsfrequenz allein beschreibt weder den Wärmeeintrag noch den zu erwartenden Verzug.
- Synergie, Autopuls und JOB-Speicher
- Synergie koppelt mehrere Einstellungen an einen vorgewählten Arbeitspunkt. Bei Autopuls übernimmt das Gerät die Pulseinstellung im vorgesehenen Programm. Ein JOB speichert einen Parametersatz für wiederkehrende Aufgaben; seine Eignung wird weiterhin für Bauteil und Werkstoff geprüft.
Häufige Fragen zu Puls und Prozesswahl
Was unterscheidet Puls und Doppelpuls beim MIG/MAG?
Beim MIG/MAG-Puls steuern Stromimpulse den Tropfenübergang. Doppelpuls ergänzt einen langsameren Wechsel zwischen Leistungsphasen, der Badbewegung und Nahtschuppung beeinflusst. Eine WIG-ähnliche Oberfläche macht die Naht nicht zu einer WIG-Schweissung.
Sind HF-Puls und HF-Zündung dieselbe Funktion?
Nein. HF-Zündung startet den Lichtbogen berührungslos. HF-Puls verändert den Schweissstrom während der Naht. Ein Gerät kann eine HF-Zündung besitzen, ohne einen entsprechenden Hochfrequenz-Pulsbereich anzubieten.
Kann jedes MAHE-WIG-Gerät mit 20 kHz pulsen?
Nein. MAHE nennt bis zu 20 kHz für Beta DX pro und Omega AX pro. Die syn-Varianten arbeiten mit automatischer Pulseinstellung; weitere Baureihen haben eigene Funktionen und Einstellbereiche. Typ, Panel und Softwarestand sind deshalb vor der Auswahl zu prüfen.
Verhindert ein Pulsprogramm automatisch Verzug oder Durchbrand?
Nein. Pulsstrom, Grundstrom, Pulsanteil und Schweissgeschwindigkeit bestimmen gemeinsam die Belastung des Bauteils. Ein zu grosser Fügespalt oder zu langsame Bewegung kann auch mit Puls problematisch sein. Eine Probe zeigt, ob Einbrand, Nahtform und Verzug zur Aufgabe passen.
Was wähle ich für Aluminium: MIG-Puls oder WIG AC/DC?
Das hängt von Dicke, Nahtzugang, gewünschter Oberfläche und Fertigungstempo ab. MIG-Puls und Doppelpuls bieten kontinuierliche Drahtzufuhr; WIG AC/DC trennt Lichtbogenführung und Zusatz und ermöglicht sehr gezielte Badführung. Mix TIG ist eine zusätzliche AC/DC-Funktion bestimmter Geräte. Eine pauschale Dickenuntergrenze für alle Anwendungen wäre nicht sinnvoll.
Sind alle Verfahren bei jeder Ausführung freigeschaltet?
Nein. Die Ausstattung wird über Baureihe, Bedienpanel, Software und mögliche Upgrades bestimmt. Für eine vorhandene Anlage sind genaue Typenbezeichnung und Panel wichtig. Für eine neue Anlage wird die benötigte Kennlinie ausdrücklich mit der gewünschten Ausführung abgeglichen.
Welches Verfahren passt zu Ihrem Bauteil?
Nennen Sie Werkstoff, Dicke, Nahtform, Schweissposition und gewünschtes Ergebnis. Bei einem vorhandenen Gerät helfen die genaue Typenbezeichnung und das Bedienpanel. Daraus klären wir das passende Programm, die benötigte Ausstattung und einen sinnvollen Versuch am Bauteil.
Technische Grundlagen und Herstellerangaben
Die Wirkprinzipien sind technisch erläutert; MAHE-Funktionsnamen und Gerätebeispiele sind mit den folgenden Herstellerunterlagen abgeglichen. Einstellbereiche und Ausstattungen werden an der gewählten Ausführung bestätigt.