Poste MIG/MAG · MAHE
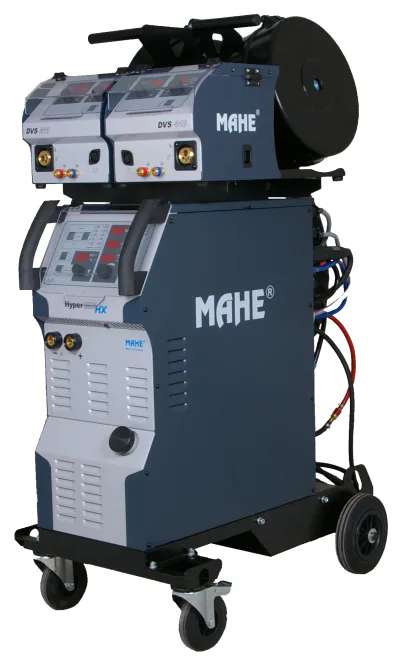
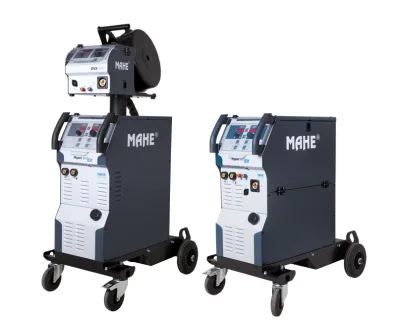
HyperMIG X
Série MIG/MAG avec procédés pulsés et Hyper, dotée du nouveau panneau graphique X ; équipement selon la version.
Caractéristiques essentielles
- Tension secteur
- 3x400V, 50/60Hz
- Indice de protection
- IP23
Les symboles présentent les fonctions de la gamme ; leur disponibilité dépend du panneau et des activations. Comparer les avantages et les versions CWK
HyperMIG X de MAHE. VES-TECH Swiss organise la livraison et l’enlèvement en Suisse et au Liechtenstein selon accord pour chaque commande, assure la mise en service, l’entretien et les réparations à l’atelier partenaire de Herisau et gère la garantie.
Panneau graphique X
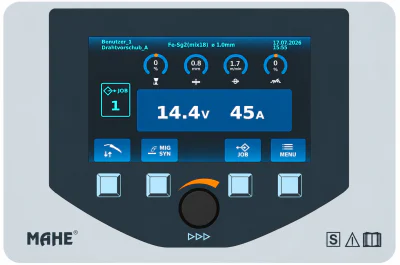
Écran graphique couleur, quatre touches de fonction et une commande rotative avec bouton-poussoir pour piloter HyperMIG X et HyperMIG TWIN.
Commande et fonctions en détailAffichage clair
Programme, valeurs de soudage et dévidoir actif en un coup d’œil.
Commande directe
Sélection des paramètres par les touches de fonction et la commande rotative avec bouton-poussoir.
99 mémoires JOB
Enregistrer les réglages de soudage et les rappeler pour les travaux récurrents.
Interface
HyperMIG CWK : avantages et symboles de fonction MAHE
CWK désigne la construction compacte refroidie par eau. La fiche MAHE actuelle distingue les versions X, HX, EX et SX en modèles 300, 350 et 400. Retrouvez ici les symboles originaux du fabricant, leur intérêt pratique et les options signalées dans le document.
Comprendre les symboles originaux MAHE
Arc MIS
Arc MIG/MAG régulé pour limiter les projections. Le fil, le gaz et les réglages influencent le résultat.
Pulsé
Arc pulsé pour un transfert contrôlé des gouttes ; la fiche indique cette fonction comme option pour EX.
Double pulsation
Alternance de phases pulsées pour une structure de cordon régulière. L’activation et la version du panneau sont à prendre en compte.
Soudage en position montante
Procédé MAHE pour les soudures verticales montantes. La fiche présente HyperUP comme option pour SX.
HyperCold / Root / Force
Ce symbole réunit HyperCold, HyperRoot et HyperForce : des programmes consacrés à l’apport thermique, aux passes de racine et à la pénétration.
Arc HyperPulse
Arc pulsé dynamique MAHE. Sa disponibilité dépend de la version du panneau.
Brasage MIG
Brasage MIG pour les matériaux et fils d’apport adaptés ; le choix et la préparation du joint dépendent du travail prévu.
Régulation de la vitesse du fil
Régulation de la vitesse de dévidage. La vitesse de fil sélectionnée fait partie du réglage du procédé de soudage.
Entraînement à 4 galets
Quatre galets entraînent le fil. Le profil des galets, le guidage et la pression sont adaptés au fil utilisé.
Commande à distance
Possibilité de raccorder une commande à distance appropriée. La commande et sa connexion sont choisies selon la version du poste.
Bobine < 15 kg / < 300 mm
Le symbole du fabricant indique une bobine de fil de < 15 kg et < 300 mm. Sa forme et son montage doivent convenir au dévidoir.
Autres avantages de la version CWK
- Commande synergique numérique
- La courbe synergique coordonne les paramètres pour la combinaison sélectionnée de matériau, de fil et de gaz. Le réglage fin est adapté à la pièce et au joint.
- Ventilateurs régulés en température
- La régulation adapte le refroidissement à l’état thermique du poste. Le facteur de marche du modèle choisi reste déterminant pour l’utilisation prévue.
- Commande automatique de la pompe à eau
- MAHE indique une mise en marche et un arrêt automatiques de la pompe pour CWK. La torche, le circuit de refroidissement et les raccordements sont sélectionnés comme un ensemble cohérent.
- Entraînement à 4 galets éclairé
- La fiche décrit un entraînement de fil éclairé. L’éclairage facilite l’observation des galets, du guidage et de la zone d’introduction du fil pendant la préparation et l’entretien.
Procédés et options selon la version CWK
Sur petit écran, faites défiler le tableau de comparaison horizontalement.
| Fonction | X CWK | HX CWK | EX CWK | SX CWK |
|---|---|---|---|---|
| Arc MIS | Mentionné | Mentionné | Mentionné | Mentionné |
| Pulsé | Mentionné | Mentionné | Option | Non mentionné |
| Double pulsation | Option | Mentionné | Option | Non mentionné |
| Arc HyperPulse | Mentionné | Mentionné | Non mentionné | Option |
| Soudage en position montante | Mentionné | Mentionné | Non mentionné | Option |
| HyperCold / Root / Force | Mentionné | Mentionné | Mentionné | Mentionné |
| Brasage MIG | Mentionné | Mentionné | Mentionné | Non mentionné |
| Soudage à l’électrode MMA | Mentionné | Mentionné | Mentionné | Mentionné |
| TIG Lift Arc | Mentionné | Mentionné | Option | Non mentionné |
| Gougeage | Mentionné | Mentionné | Option | Mentionné |
Mentionné signifie que la fiche CWK cite la fonction ou la représente par un symbole. Pour EX, le pulsé, le double pulsé, le TIG et le gougeage portent un astérisque d’option ; pour SX, il s’agit d’HyperPuls et d’HyperUP. Le manuel du panneau graphique X indique aussi le double pulsé comme option. La fourniture et les activations exactes sont confirmées dans l’offre.
Non mentionné signifie que cette fiche CWK ne cite pas la fonction pour la version concernée. Le site MAHE indique également TIG Lift Arc pour les panneaux SX ; cet équipement est donc vérifié pour le poste choisi. Le présent comparatif concerne les versions CWK du document.
Les caractéristiques électriques diffèrent également : pour EX CWK, la fiche indique des fusibles secteur de 16 A sur le modèle 300 et de 25 A sur les modèles 350/400 ; pour X, HX et SX, elle indique 20 A. Les tableaux CWK séparés de l’onglet Données techniques tiennent compte de ces différences.
Interface de commande
X : panneau de commande graphique
Points forts
- Soudage MIS
- Soudage pulsé
- Soudage à double pulsation
- Brasage MIG
- Soudage HyperPuls
- Soudage HyperForce
- Soudage HyperCold
- Soudage HyperRoot
- Soudage HyperUP
- Soudage à l'électrode MMA
- TIG Lift Arc et gougeage
- 99 programmes en mode Job
La commande graphique en pratique
Le panneau graphique X associe un écran graphique couleur, quatre touches de fonction et un sélecteur central rotatif à pression. MAHE le présente pour HyperMIG X et HyperMIG TWIN. L’interface réunit le choix du programme, les valeurs de soudage et la gestion des JOB ; les indications au-dessus des touches précisent leur fonction.
- Programme et dévidoir actif
- La barre d’information indique l’utilisateur, le matériau du fil, le gaz de protection, le diamètre du fil, la date et l’heure. Lorsque plusieurs dévidoirs sont installés, elle identifie le dévidoir actif. Ces informations permettent de vérifier la correspondance entre le programme, le fil chargé et le travail prévu.
- Quatre réglages MIG regroupés
- La barre supérieure présente la correction de longueur d’arc, l’épaisseur de matériau en mm, la vitesse du fil en m/min et la dynamique de l’arc. La rotation modifie la valeur sélectionnée ; une pression passe au paramètre suivant. Selon le manuel, la correction de longueur d’arc et l’épaisseur de matériau ne sont pas disponibles en MIG manuel.
- Consignes, mesures et HOLD
- L’affichage principal présente en grands caractères la tension en V et le courant en A. Il indique les consignes avant le soudage, puis les valeurs mesurées pendant le soudage. Les dernières mesures restent ensuite visibles avec HOLD jusqu’à une action sur le panneau ou au démarrage d’un nouveau soudage.
- Modes de gâchette et préparation
- La barre des modes donne accès au fonctionnement 2 temps, 4 temps, par points et par intervalles. L’avance manuelle du fil et le test de gaz y sont également accessibles. Le choix du programme synergique repose sur le matériau du fil, son diamètre et le gaz de protection.
- Procédés et réglages fins
- Le sélecteur propose les procédés MIG/MAG, pulsés et Hyper disponibles sur la configuration concernée, ainsi que MMA, TIG Lift Arc et gougeage à l’arc au carbone. MENU donne accès aux paramètres propres au procédé, dont pré-gaz, post-gaz, démarrage et remplissage du cratère. Lorsque le double pulsé est activé, sa fréquence et son amplitude sont également réglables.
- 99 mémoires JOB pour les travaux récurrents
- Les réglages de soudage peuvent être enregistrés, rappelés et modifiés dans 99 mémoires internes. Une combinaison adaptée de fil, de gaz et de paramètres peut ainsi être réutilisée. Le manuel précise que le mode de gâchette, par exemple 2 temps ou 4 temps, n’est pas enregistré dans le JOB et doit être sélectionné séparément.
- Jusqu’à huit profils utilisateur
- Le manuel décrit jusqu’à huit utilisateurs avec leurs propres réglages. Il prévoit aussi le choix de la langue, la date et l’heure, ainsi que l’affichage du temps de mise sous tension et du temps d’arc. L’état du logiciel et le numéro de série sont consultables dans le menu correspondant.
Définir précisément l’équipement : la page MAHE présente les fonctions possibles du panneau ; le manuel indique le double pulsé comme option. Les procédés disponibles et leurs activations sont donc confirmés dans l’offre pour la version choisie. Une adaptation sur un poste EX, SX ou HX existant doit être vérifiée selon le modèle, le numéro de série et la version logicielle.
Comprendre en détail les procédés pulsés, Hyper et les autres procédés de soudage
Documents du fabricant: MAHE HyperMIG X · MAHE HyperMIG TWIN · HyperMIG X · PDF · DE · 4.2
HX: Hyper Front Panel
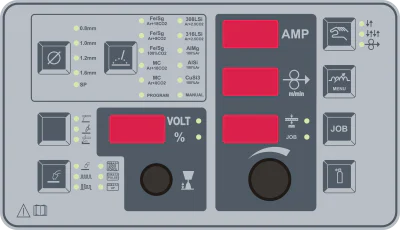
Points forts
- Soudage MIS
- Soudage pulsé
- Soudage à double pulsation
- Brasage MIG
- Soudage HyperPuls
- Soudage HyperForce
- Soudage HyperCold
- Soudage HyperRoot
- Soudage HyperUP
- Soudage à l'électrode MMA
- TIG Lift Arc et gougeage
- 99 programmes en mode Job
EX: EcoMIG Front Panel
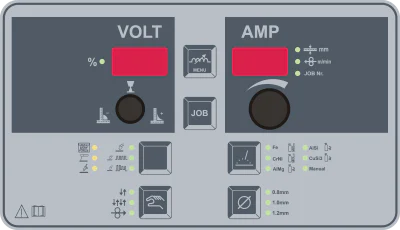
Points forts
- Soudage MIS
- Brasage MIG
- HyperForce, HyperRoot, HyperCold
- Soudage à l'électrode MMA
- TIG Lift Arc
- Mode Job avec 99 programmes
EX: EcoPuls Front Panel
Points forts
- Soudage MIS
- Soudage pulsé
- Soudage à double pulsation
- Brasage MIG
- HyperForce, HyperRoot, HyperCold
- Soudage à l'électrode MMA
- TIG Lift Arc
- Mode Job avec 99 programmes
SX: Steel Front Panel
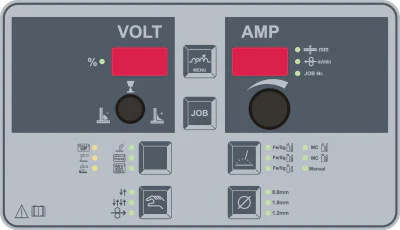
Points forts
- Soudage MIS
- Soudage HyperCold
- Soudage HyperRoot
- Soudage HyperForce
- Soudage TIG Lift Arc
- Soudage MMA
SX: Steel Puls Front Panel
Points forts
- Soudage MIS
- Soudage HyperPuls
- Soudage HyperCold
- Soudage HyperRoot
- Soudage HyperForce
- Soudage HyperUP
- Soudage TIG Lift Arc
- Soudage MMA
Données techniques
Données techniques
| Modèle | 300 | 350 | 400 |
|---|---|---|---|
| Upgrade | max 400A | max 400A | – |
| Tension secteur | 3x400V, 50/60Hz | 3x400V, 50/60Hz | 3x400V, 50/60Hz |
| Fusible secteur temporisé | 20A | 20A | 20A |
| Tension à vide | 105V | 105V | 105V |
| Courant d’entrée effectif | 19A | 19A | 19A |
| Plage de courant de soudage | 10 - 300A | 10 - 350A | 10 - 400A |
| Facteur de marche au courant maximal à 40 °C | – | – | 45% / 400A |
| Courant à 60 % de facteur de marche à 40 °C | – | 350A | 360A |
| Courant à 100 % de facteur de marche à 40 °C | 300A | 300A | 300A |
| Rendement | 86% | 86% | 86% |
| Puissance absorbée à vide | 43W | 43W | 43W |
| Facteur de puissance | 0.95 | 0.95 | 0.95 |
| Puissance recommandée du groupe électrogène | 17kVA | 21kVA | 25kVA |
| Dimensions CWK (H × l × L) | 930x512x864mm | 930x512x864mm | 930x512x864mm |
| Poids CWK | 70kg | 70kg | 70kg |
| Indice de protection | IP23 | IP23 | IP23 |
| Marquage de conformité | CE | CE | CE |
| Classe de sécurité | S | S | S |
Modèles CWK X, HX et SX selon les tableaux identiques des pages PDF 2, 4 et 8. Un tiret indique une cellule sans valeur publiée. L’équipement en procédés est à choisir séparément des caractéristiques électriques.
Fiche MAHE X / HX / EX / SX CWK · PDF · en allemand
| Modèle | 300 | 350 | 400 |
|---|---|---|---|
| Upgrade | – | max 400A | – |
| Tension secteur | 3x400V, 50/60Hz | 3x400V, 50/60Hz | 3x400V, 50/60Hz |
| Fusible secteur temporisé | 16A | 25A | 25A |
| Tension à vide | 105V | 105V | 105V |
| Courant d’entrée effectif | 12,5A | 19A | 19A |
| Plage de courant de soudage | 10 - 300A | 10 - 350A | 10 - 400A |
| Facteur de marche au courant maximal à 40 °C | 40% / 300A | – | 45% / 400A |
| Courant à 60 % de facteur de marche à 40 °C | 240A | 350A | 360A |
| Courant à 100 % de facteur de marche à 40 °C | 180A | 300A | 300A |
| Rendement | 86% | 87% | 87% |
| Puissance absorbée à vide | 20W | 43W | 43W |
| Facteur de puissance | 0,73 | 0,95 | 0,95 |
| Puissance recommandée du groupe électrogène | 22kVA | 21kVA | 25kVA |
| Dimensions CWK (H × l × L) | 930x512x864mm | 930x512x864mm | 930x512x864mm |
| Indice de protection | IP23 | IP23 | IP23 |
| Marquage de conformité | CE | CE | CE |
| Classe de sécurité | S | S | S |
EX CWK selon la page PDF 6. Les astérisques d’option des procédés figurent dans le comparatif d’équipement. La ligne de poids de l’original n’indique aucune unité et n’est pas reprise ici comme donnée de poids avant clarification.
Fiche MAHE X / HX / EX / SX CWK · PDF · en allemand
| Modèle | 300 | 350 | 400 | 450* | 500* | 550* | 600* |
|---|---|---|---|---|---|---|---|
| Upgrade | max 400A | max 400A | – | max 600A | max 600A | max 600A | – |
| Tension secteur | 3x400V, 50/60Hz | 3x400V, 50/60Hz | 3x400V, 50/60Hz | 3x400V, 50/60Hz | 3x400V, 50/60Hz | 3x400V, 50/60Hz | 3x400V, 50/60Hz |
| Fusible secteur | 20A | 20A | 20A | 32A | 32A | 32A | 32A |
| Tension à vide | 105V | 105V | 105V | 105V | 105V | 105V | 105V |
| Courant d’entrée effectif | 19A | 19A | 19A | 32A | 32A | 32A | 32A |
| Plage de courant de soudage | 10 - 300A | 10 - 350A | 10 - 400A | 10 - 450A | 10 - 500A | 10 - 550A | 10 - 600A |
| Facteur de marche au courant max. à 40 °C | – | – | 45% / 400A | – | 70% / 500A | 50% / 550A | 40% / 600A |
| Courant à 60 % de facteur de marche à 40 °C | – | 350A | 360A | – | – | 530A | 530A |
| Courant à 100 % de facteur de marche à 40 °C | 300A | 300A | 300A | 450A | 450A | 450A | 450A |
| Dimensions CWK/CGK | 930x512x864mm | 930x512x864mm | 930x512x864mm | – | – | – | – |
| Dimensions WWK/WGK | 1400x512x864mm | 1400x512x864mm | 1400x512x864mm | 1400x512x864mm | 1400x512x864mm | 1400x512x864mm | 1400x512x864mm |
| Poids CGK | 65kg | 65kg | 65kg | – | – | – | – |
| Poids CWK | 70kg | 70kg | 70kg | – | – | – | – |
| Poids WGK | 80kg | 80kg | 80kg | – | – | – | – |
| Poids WWK | 85kg | 85kg | 85kg | 92kg | 92kg | 92kg | 92kg |
| Indice de protection | IP23 | IP23 | IP23 | IP23 | IP23 | IP23 | IP23 |
| Marquage de conformité | CE | CE | CE | CE | CE | CE | CE |
| Classe de sécurité | S | S | S | S | S | S | S |
Tableau général HyperMIG X du site MAHE. Pour CWK X/HX/SX et EX, consultez les tableaux séparés de la fiche CWK actuelle ci-dessus. Les courants marqués d’un * sont disponibles uniquement en WWK.
Équipement
Accessoires compatibles
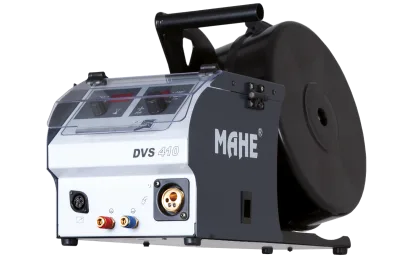
DVS 410
Dévidoir léger pour la série HyperMIG X.
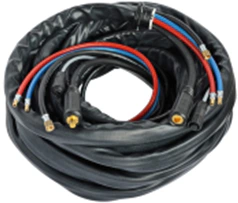
Faisceau intermédiaire
Faisceau intermédiaire reliant la source de courant de la série HyperMIG X au dévidoir.
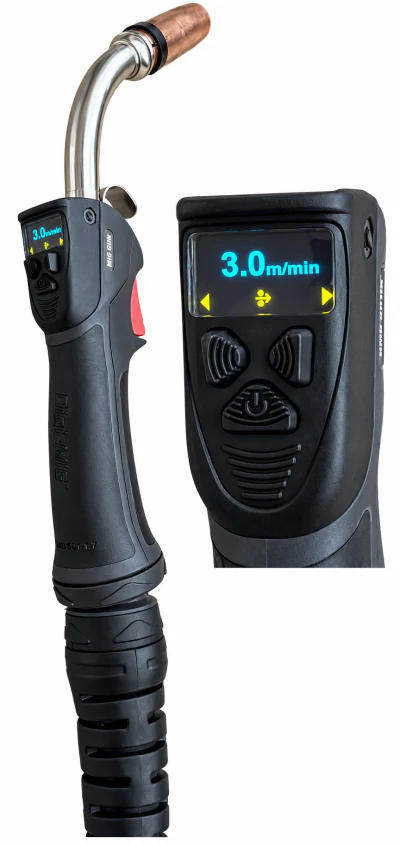
MG500
Torche MIG/MAG refroidie par eau avec écran graphique et commande à distance, 500 A à 60 % de facteur de marche, longueur de 4 m.
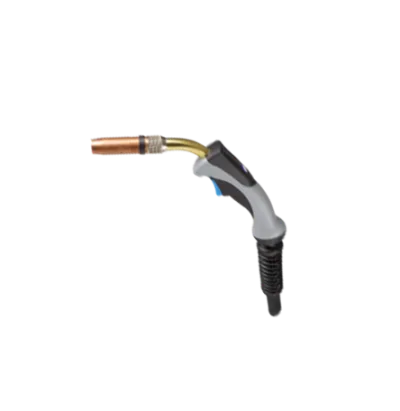
MF405W
Torche MIG/MAG refroidie à l’eau pour la série HyperMIG X.
MF240W
Torche MIG/MAG refroidie à l’eau pour les classes de puissance inférieures.
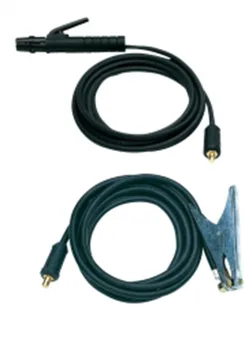
Câble d’électrode 25–90 mm²
Câble d'électrode pour les postes à souder HyperMIG X, EcoMIG, MMS et Delta.
Câble de masse 25–90 mm²
Câble de masse pour les postes à souder HyperMIG X, EcoMIG, MMS et Delta.
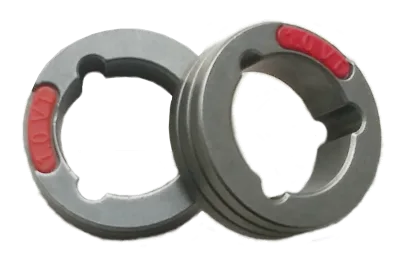
Galets HyperMIG X
Galets d'entraînement pour la série HyperMIG X, en versions acier, moletée et aluminium.