Saldatrice MIG/MAG · MAHE
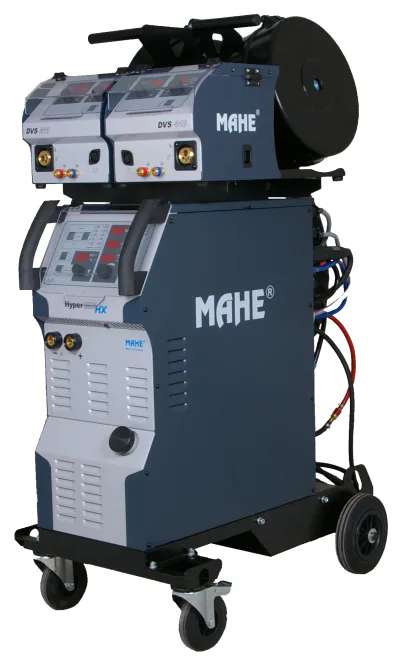
HyperMIG X
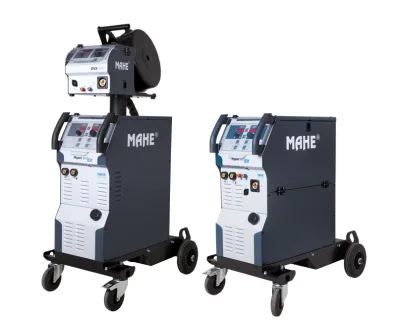
Serie MIG/MAG con procedimenti pulsati e Hyper e nuovo pannello grafico X; dotazione secondo la versione.
Caratteristiche principali
- Tensione di rete
- 3x400V, 50/60Hz
- Grado di protezione
- IP23
I simboli presentano le funzioni della gamma; la disponibilità dipende da pannello e abilitazioni. Confrontare vantaggi e versioni CWK
HyperMIG X di MAHE. VES-TECH Swiss concorda consegna e ritiro in Svizzera e nel Liechtenstein per ogni ordine, esegue la messa in servizio, la manutenzione e le riparazioni nell’officina partner di Herisau e gestisce la garanzia.
Pannello grafico X
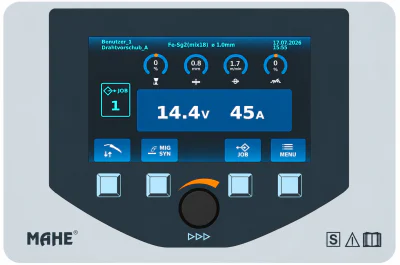
Schermo grafico a colori, quattro tasti funzione e una manopola con pulsante per il comando di HyperMIG X e HyperMIG TWIN.
Comando e funzioni in dettaglioVisualizzazione chiara
Programma, valori di saldatura e trainafilo attivo a colpo d’occhio.
Comando diretto
Selezione dei parametri tramite tasti funzione e manopola con pulsante.
99 memorie JOB
Salvare le impostazioni di saldatura e richiamarle per i lavori ricorrenti.
Interfaccia
HyperMIG CWK: vantaggi e simboli delle funzioni MAHE
CWK identifica la costruzione compatta raffreddata ad acqua. La scheda MAHE attuale distingue le versioni X, HX, EX e SX nei modelli 300, 350 e 400. Qui trovate i simboli originali del produttore, il loro significato pratico e le opzioni indicate nel documento.
Comprendere i simboli originali MAHE
Arco MIS
Arco MIG/MAG regolato per ridurre gli spruzzi. Filo, gas e impostazioni influiscono sul risultato.
Pulsato
Arco pulsato per un trasferimento controllato delle gocce; la scheda indica questa funzione come opzione per EX.
Doppio impulso
Alternanza di fasi pulsate per una struttura regolare del cordone. Vanno considerate abilitazione e versione del pannello.
Saldatura in verticale
Procedimento MAHE per saldature verticali ascendenti. La scheda presenta HyperUP come opzione per SX.
HyperCold / Root / Force
Il simbolo riunisce HyperCold, HyperRoot e HyperForce: programmi dedicati ad apporto termico, passate di radice e penetrazione.
Arco HyperPuls
Arco pulsato dinamico MAHE. La disponibilità dipende dalla versione del pannello.
Brasatura MIG
Brasatura MIG per materiali e fili d’apporto adatti; scelta e preparazione del giunto dipendono dalla lavorazione prevista.
Regolazione della velocità del filo
Regolazione della velocità del trainafilo. La velocità selezionata fa parte della messa a punto del procedimento di saldatura.
Trainafilo a 4 rulli
Quattro rulli trascinano il filo. Profilo dei rulli, guida e pressione vengono adattati al filo utilizzato.
Comando a distanza
Possibilità di collegare un comando a distanza adeguato. Comando e collegamento vengono scelti in base alla versione della macchina.
Bobina < 15 kg / < 300 mm
Il simbolo del produttore indica una bobina di filo da < 15 kg e < 300 mm. Forma e montaggio devono essere adatti al trainafilo.
Altri vantaggi della versione CWK
- Comando sinergico digitale
- La curva sinergica coordina i parametri per la combinazione scelta di materiale, filo e gas. La regolazione fine viene adattata al pezzo e al giunto.
- Ventilatori regolati in base alla temperatura
- La regolazione adatta il raffreddamento alle condizioni termiche della macchina. Per l’impiego previsto resta determinante il ciclo di lavoro del modello scelto.
- Comando automatico della pompa dell’acqua
- Per CWK, MAHE indica accensione e spegnimento automatici della pompa. Torcia, circuito di raffreddamento e collegamenti vengono selezionati come configurazione coordinata.
- Trainafilo a 4 rulli illuminato
- La scheda descrive un trainafilo illuminato. L’illuminazione facilita l’osservazione dei rulli, della guida e della zona d’inserimento del filo durante preparazione e manutenzione.
Procedimenti e opzioni secondo la versione CWK
Su schermi piccoli è possibile scorrere la tabella di confronto orizzontalmente.
| Funzione | X CWK | HX CWK | EX CWK | SX CWK |
|---|---|---|---|---|
| Arco MIS | Indicato | Indicato | Indicato | Indicato |
| Pulsato | Indicato | Indicato | Opzione | Non indicato |
| Doppio impulso | Opzione | Indicato | Opzione | Non indicato |
| Arco HyperPuls | Indicato | Indicato | Non indicato | Opzione |
| Saldatura in verticale | Indicato | Indicato | Non indicato | Opzione |
| HyperCold / Root / Force | Indicato | Indicato | Indicato | Indicato |
| Brasatura MIG | Indicato | Indicato | Indicato | Non indicato |
| Saldatura a elettrodo MMA | Indicato | Indicato | Indicato | Indicato |
| TIG Lift Arc | Indicato | Indicato | Opzione | Non indicato |
| Scriccatura | Indicato | Indicato | Opzione | Indicato |
Indicato significa che la scheda CWK cita la funzione o la rappresenta con un simbolo. Per EX, pulsato, doppio pulsato, TIG e scriccatura riportano un asterisco di opzione; per SX si tratta di HyperPuls e HyperUP. Anche il manuale del pannello grafico X indica il doppio pulsato come opzione. Dotazione e abilitazioni esatte vengono confermate nell’offerta.
Non indicato significa che questa scheda CWK non cita la funzione per la versione considerata. Il sito MAHE riporta anche TIG Lift Arc per i pannelli SX; questa dotazione viene quindi verificata per la macchina scelta. Il presente confronto riguarda le versioni CWK del documento.
Anche i dati elettrici differiscono: per EX CWK, la scheda indica fusibili di rete da 16 A sul modello 300 e da 25 A sui modelli 350/400; per X, HX e SX indica 20 A. Le tabelle CWK separate nella scheda Dati tecnici tengono conto di queste differenze.
Interfaccia di comando
X: pannello di comando grafico
Punti di forza
- Saldatura MIS
- Saldatura pulsata
- Saldatura a doppio impulso
- Brasatura MIG
- Saldatura HyperPuls
- Saldatura HyperForce
- Saldatura HyperCold
- Saldatura HyperRoot
- Saldatura HyperUP
- Saldatura a elettrodo MMA
- TIG Lift Arc e scriccatura
- 99 programmi in modalità Job
Il comando grafico nell’uso quotidiano
Il pannello grafico X combina uno schermo grafico a colori, quattro tasti funzione e un selettore centrale a rotazione e pressione. MAHE lo presenta per HyperMIG X e HyperMIG TWIN. L’interfaccia riunisce scelta del programma, valori di saldatura e gestione dei JOB; le indicazioni sopra i tasti ne mostrano la funzione.
- Programma e trainafilo attivo
- La barra informativa indica utente, materiale del filo, gas di protezione, diametro del filo, data e ora. Se sono installati più trainafilo, viene identificato quello attivo. Queste informazioni aiutano a verificare che programma e filo caricato corrispondano al lavoro previsto.
- Quattro regolazioni MIG riunite
- La barra superiore presenta correzione della lunghezza d’arco, spessore del materiale in mm, velocità del filo in m/min e dinamica dell’arco. Ruotando si modifica il valore selezionato; premendo si passa al parametro successivo. Secondo il manuale, correzione della lunghezza d’arco e spessore del materiale non sono disponibili in MIG manuale.
- Valori impostati, misure e HOLD
- La schermata principale visualizza in grandi cifre tensione in V e corrente in A. Prima della saldatura mostra i valori impostati, durante la saldatura quelli misurati. Al termine, le ultime misure restano visibili con HOLD fino a un comando sul pannello o all’avvio di una nuova saldatura.
- Modalità della torcia e preparazione
- La barra delle modalità consente di scegliere funzionamento a 2 tempi, 4 tempi, per punti e a intervalli. Vi si trovano anche avanzamento manuale del filo e prova gas. Il programma sinergico viene selezionato in base a materiale del filo, diametro e gas di protezione.
- Procedimenti e regolazioni fini
- Il selettore comprende i procedimenti MIG/MAG, pulsati e Hyper disponibili sulla configurazione scelta, oltre a MMA, TIG Lift Arc e scriccatura ad arco con elettrodo di carbone. MENU apre i parametri del procedimento, fra cui pre-gas, post-gas, avvio e riempimento del cratere. Quando il doppio pulsato è attivato, sono disponibili anche frequenza e ampiezza.
- 99 memorie JOB per lavorazioni ripetute
- Le impostazioni di saldatura possono essere salvate, richiamate e modificate in 99 memorie interne. Una combinazione adatta di filo, gas e parametri può così essere riutilizzata. Il manuale precisa che la modalità della torcia, ad esempio 2 tempi o 4 tempi, non viene salvata nel JOB e va selezionata separatamente.
- Fino a otto profili utente
- Il manuale descrive fino a otto utenti con impostazioni proprie. Sono inoltre previsti scelta della lingua, data e ora e visualizzazione del tempo di accensione e del tempo d’arco. Stato del software e numero di serie sono consultabili nel relativo menu.
Definire con precisione la dotazione: la pagina MAHE presenta le possibili funzioni del pannello; il manuale indica il doppio pulsato come opzione. Procedimenti disponibili e abilitazioni vengono quindi confermati nell’offerta per la versione scelta. L’eventuale aggiornamento di una macchina EX, SX o HX esistente richiede la verifica di modello, numero di serie e versione software.
Approfondire i procedimenti pulsati, Hyper e gli altri procedimenti di saldatura
Documentazione del produttore: MAHE HyperMIG X · MAHE HyperMIG TWIN · HyperMIG X · PDF · DE · 4.2
HX: Hyper Front Panel
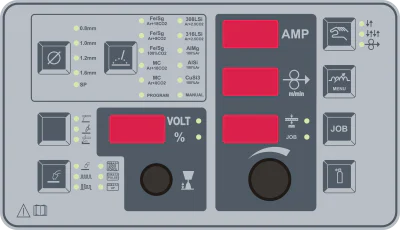
Punti di forza
- Saldatura MIS
- Saldatura pulsata
- Saldatura a doppio impulso
- Brasatura MIG
- Saldatura HyperPuls
- Saldatura HyperForce
- Saldatura HyperCold
- Saldatura HyperRoot
- Saldatura HyperUP
- Saldatura a elettrodo MMA
- TIG Lift Arc e scriccatura
- 99 programmi in modalità Job
EX: EcoMIG Front Panel
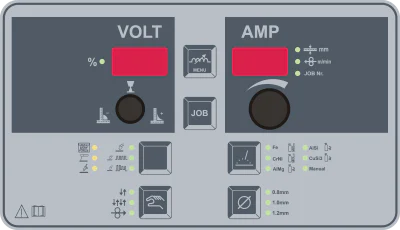
Punti di forza
- Saldatura MIS
- Brasatura MIG
- HyperForce, HyperRoot, HyperCold
- Saldatura a elettrodo MMA
- TIG Lift Arc
- Modalità Job con 99 programmi
EX: EcoPuls Front Panel
Punti di forza
- Saldatura MIS
- Saldatura pulsata
- Saldatura a doppio impulso
- Brasatura MIG
- HyperForce, HyperRoot, HyperCold
- Saldatura a elettrodo MMA
- TIG Lift Arc
- Modalità Job con 99 programmi
SX: Steel Front Panel
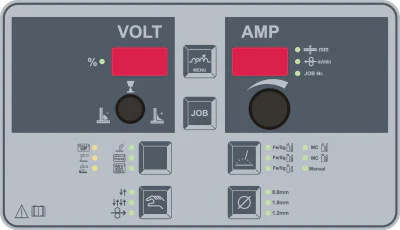
Punti di forza
- Saldatura MIS
- Saldatura HyperCold
- Saldatura HyperRoot
- Saldatura HyperForce
- Saldatura TIG Lift Arc
- Saldatura MMA
SX: Steel Puls Front Panel
Punti di forza
- Saldatura MIS
- Saldatura HyperPuls
- Saldatura HyperCold
- Saldatura HyperRoot
- Saldatura HyperForce
- Saldatura HyperUP
- Saldatura TIG Lift Arc
- Saldatura MMA
Dati tecnici
Dati tecnici
| Modello | 300 | 350 | 400 |
|---|---|---|---|
| Upgrade | max 400A | max 400A | – |
| Tensione di rete | 3x400V, 50/60Hz | 3x400V, 50/60Hz | 3x400V, 50/60Hz |
| Fusibile di rete ritardato | 20A | 20A | 20A |
| Tensione a vuoto | 105V | 105V | 105V |
| Corrente d’ingresso effettiva | 19A | 19A | 19A |
| Campo di corrente di saldatura | 10 - 300A | 10 - 350A | 10 - 400A |
| Ciclo di lavoro alla corrente massima a 40 °C | – | – | 45% / 400A |
| Corrente al 60% del ciclo di lavoro a 40 °C | – | 350A | 360A |
| Corrente al 100% del ciclo di lavoro a 40 °C | 300A | 300A | 300A |
| Rendimento | 86% | 86% | 86% |
| Assorbimento a vuoto | 43W | 43W | 43W |
| Fattore di potenza | 0.95 | 0.95 | 0.95 |
| Potenza consigliata del generatore | 17kVA | 21kVA | 25kVA |
| Dimensioni CWK (A × L × P) | 930x512x864mm | 930x512x864mm | 930x512x864mm |
| Peso CWK | 70kg | 70kg | 70kg |
| Grado di protezione | IP23 | IP23 | IP23 |
| Marchio di conformità | CE | CE | CE |
| Classe di sicurezza | S | S | S |
Modelli CWK X, HX e SX secondo le tabelle identiche delle pagine PDF 2, 4 e 8. Un trattino indica una cella senza valore pubblicato. La dotazione dei procedimenti va scelta separatamente dai dati elettrici.
Scheda MAHE X / HX / EX / SX CWK · PDF · in tedesco
| Modello | 300 | 350 | 400 |
|---|---|---|---|
| Upgrade | – | max 400A | – |
| Tensione di rete | 3x400V, 50/60Hz | 3x400V, 50/60Hz | 3x400V, 50/60Hz |
| Fusibile di rete ritardato | 16A | 25A | 25A |
| Tensione a vuoto | 105V | 105V | 105V |
| Corrente d’ingresso effettiva | 12,5A | 19A | 19A |
| Campo di corrente di saldatura | 10 - 300A | 10 - 350A | 10 - 400A |
| Ciclo di lavoro alla corrente massima a 40 °C | 40% / 300A | – | 45% / 400A |
| Corrente al 60% del ciclo di lavoro a 40 °C | 240A | 350A | 360A |
| Corrente al 100% del ciclo di lavoro a 40 °C | 180A | 300A | 300A |
| Rendimento | 86% | 87% | 87% |
| Assorbimento a vuoto | 20W | 43W | 43W |
| Fattore di potenza | 0,73 | 0,95 | 0,95 |
| Potenza consigliata del generatore | 22kVA | 21kVA | 25kVA |
| Dimensioni CWK (A × L × P) | 930x512x864mm | 930x512x864mm | 930x512x864mm |
| Grado di protezione | IP23 | IP23 | IP23 |
| Marchio di conformità | CE | CE | CE |
| Classe di sicurezza | S | S | S |
EX CWK secondo la pagina PDF 6. Gli asterischi di opzione dei procedimenti figurano nel confronto della dotazione. La riga del peso nell’originale non indica un’unità e non viene ripresa come dato di peso prima del chiarimento.
Scheda MAHE X / HX / EX / SX CWK · PDF · in tedesco
| Modello | 300 | 350 | 400 | 450* | 500* | 550* | 600* |
|---|---|---|---|---|---|---|---|
| Upgrade | max 400A | max 400A | – | max 600A | max 600A | max 600A | – |
| Tensione di rete | 3x400V, 50/60Hz | 3x400V, 50/60Hz | 3x400V, 50/60Hz | 3x400V, 50/60Hz | 3x400V, 50/60Hz | 3x400V, 50/60Hz | 3x400V, 50/60Hz |
| Fusibile di rete | 20A | 20A | 20A | 32A | 32A | 32A | 32A |
| Tensione a vuoto | 105V | 105V | 105V | 105V | 105V | 105V | 105V |
| Corrente d’ingresso effettiva | 19A | 19A | 19A | 32A | 32A | 32A | 32A |
| Campo di corrente di saldatura | 10 - 300A | 10 - 350A | 10 - 400A | 10 - 450A | 10 - 500A | 10 - 550A | 10 - 600A |
| Ciclo di lavoro alla corrente max. a 40 °C | – | – | 45% / 400A | – | 70% / 500A | 50% / 550A | 40% / 600A |
| Corrente al 60% del ciclo di lavoro a 40 °C | – | 350A | 360A | – | – | 530A | 530A |
| Corrente al 100% del ciclo di lavoro a 40 °C | 300A | 300A | 300A | 450A | 450A | 450A | 450A |
| Dimensioni CWK/CGK | 930x512x864mm | 930x512x864mm | 930x512x864mm | – | – | – | – |
| Dimensioni WWK/WGK | 1400x512x864mm | 1400x512x864mm | 1400x512x864mm | 1400x512x864mm | 1400x512x864mm | 1400x512x864mm | 1400x512x864mm |
| Peso CGK | 65kg | 65kg | 65kg | – | – | – | – |
| Peso CWK | 70kg | 70kg | 70kg | – | – | – | – |
| Peso WGK | 80kg | 80kg | 80kg | – | – | – | – |
| Peso WWK | 85kg | 85kg | 85kg | 92kg | 92kg | 92kg | 92kg |
| Grado di protezione | IP23 | IP23 | IP23 | IP23 | IP23 | IP23 | IP23 |
| Marchio di conformità | CE | CE | CE | CE | CE | CE | CE |
| Classe di sicurezza | S | S | S | S | S | S | S |
Tabella generale HyperMIG X del sito MAHE. Per CWK X/HX/SX ed EX valgono le tabelle separate della scheda CWK attuale riportate sopra. Le correnti contrassegnate con * sono disponibili solo in versione WWK.
Dotazione
Accessori compatibili
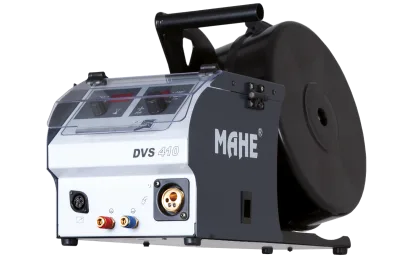
DVS 410
Trainafilo leggero per la serie HyperMIG X.
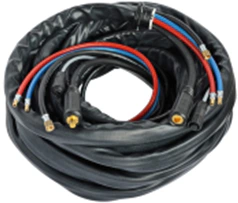
Fascio cavi intermedio
Fascio intermedio che collega il generatore della serie HyperMIG X al trainafilo.
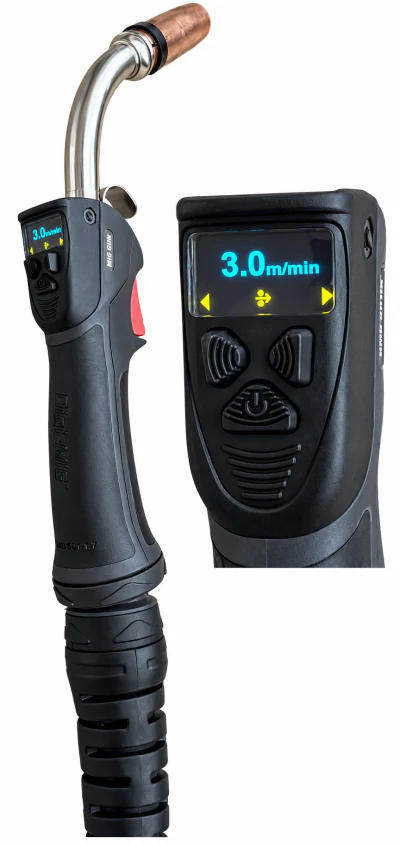
MG500
Torcia MIG/MAG raffreddata ad acqua con display grafico e comando a distanza, 500 A al 60 % di ciclo di lavoro, lunghezza di 4 m.
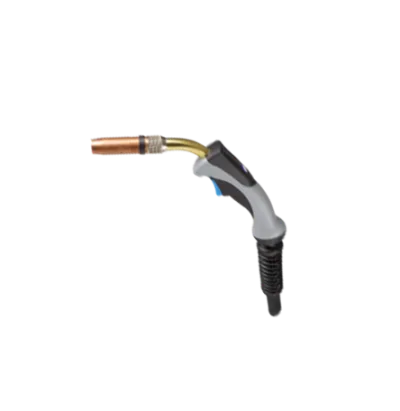
MF405W
Torcia MIG/MAG raffreddata ad acqua per la serie HyperMIG X.
MF240W
Torcia MIG/MAG raffreddata ad acqua per le classi di potenza inferiori.
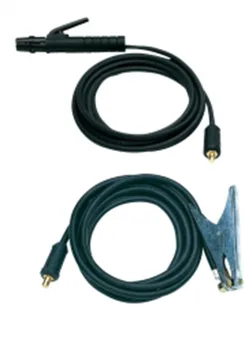
Cavo portaelettrodo 25–90 mm²
Cavo portaelettrodo per le saldatrici HyperMIG X, EcoMIG, MMS e Delta.
Cavo di massa 25–90 mm²
Cavo di massa per le saldatrici HyperMIG X, EcoMIG, MMS e Delta.
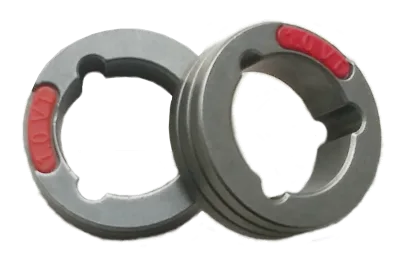
Rulli HyperMIG X
Rulli trainafilo per la serie HyperMIG X, nelle versioni acciaio, zigrinata e alluminio.